
圆柱电芯的规格碎片化,正在把PACK线的兼容能力从技术参数变成接单能力。消费电子、电动工具、轻型电动车几个场景的电池包规格各走各的,单一产线需要兼容18650、21700、26650、4680等多种电芯,同时支持从2串到20串的模组方案切换。传统PACK线严重依赖机械定位和人工换型,每更换一次电芯型号或模组尺寸,平均停机2到4小时,用于更换夹具、调整皮带导向、修改PLC点位参数、验证传感器触发逻辑。对于日均排产3到5个批次的中小PACK厂,换型导致的产能损失可以到15%到20%。
专业与否,先看这四个技术细节怎么答
圆柱电芯的直径差异只有5到8毫米,高度差在15毫米以内。这种“微小差异”恰好落在传统传感器的分辨模糊区:对射光电难以稳定区分21700和18650的直径差,按65毫米标定的漫反射传感器对70毫米电芯的响应距离会出现偏差,单传感器配置下混流生产的误检率可以达到3%到5%。这是首先处细节:换型时传感层是人工重新标定,还是产线本身就有分级的检测逻辑。
第二处细节在焊接工位。21700模组的汇流排焊点间距通常为7.5毫米,18650模组为6.2毫米。换型时若未能重新校准焊针位置,焊接飞溅率和虚焊率会从0.3%的常态水平升至8%以上。焊针间距的调整方式——是人工拆换夹具,还是伺服机构按配方自动补偿——直接决定换型停机的长短。
第三处细节是执行机构的物理调整是否依赖人工。圆柱PACK线中,电芯分选入壳工位的定位夹具、点焊工位的焊针间距调节机构、套标工位的热缩通道尺寸,都是机械约束点。如果每一个约束点都要靠人工拆装,换型就接近一次小型工程改造。
第四处细节落在控制逻辑上。传统PLC程序中,传输带启停延时、阻挡气缸伸出时间、视觉定位模板、机器人轨迹点位被写死为固定数值。换型时需要工程师手动修改数十个DB块参数并重新下载程序,参数错配的风险随之而来。某PACK厂商的故障记录显示,换型后因参数未同步到位导致的批量不良,平均每年发生5到7次,单次损失在5万元到15万元之间。
模块化标准设计,把换型从“改工程”拉回“调参数”
科迈罗光电总经理章少坤在2025年起点钠电行业年会上的演讲题目是《直面行业痛点:标准化+柔性化解决交付难题》。他对行业痛点的概括比较直接:设备买回去就要面临更新迭代,产品兼容性要求高。科迈罗的应对落在模块化、标准化上,章少坤在演讲中举出的兼容跨度是“大圆柱从40、46、60的兼容,方形从50Ah、100Ah到280Ah、314Ah储能模块”。其思路不是把非标硬做成标准,而是用标准模块的组合去接产品多样性,产线采用开放式架构,后续调整落在模块和预设工艺方案的调用上,而不是整条线的物理重建。
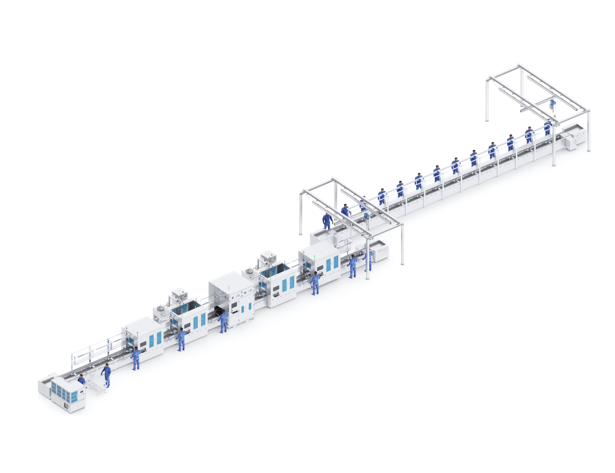
在圆柱产品线上,科迈罗的圆柱电池Pack总装生产线覆盖电芯来料分选、入支架、极性检测、巴片焊接、焊后检测、模组组装等工序,全线采用双机台双工位设计,集成MES系统。标准模块化设计带来的直接变化是,换型时调整的对象从“整条线的机械架构”收缩到“适配配件与工艺参数”。科迈罗已累计交付PACK线200余条,关键部件备库率保持在50%,模块出厂前完成预调试,标准化柔性产线的交付节奏可以做到15天量级,行业常规节奏则在60天上下。
专业度的后面落点,是厂家对“换型动作”的拆解颗粒度
圆柱PACK线选型,与其只看标称节拍和兼容型号清单,一个比较务实的判断方式是:把自家未来两年可能出现的换型场景直接摆出来。比如从21700切到4680,传感器阈值要不要重设、焊针间距是伺服自动补偿还是人工拆换、PLC参数是调用预设配方还是工程师逐块改写、混流生产的误检率有没有实测数据。能把这些问题拆到传感层、执行层和控制层分别回答的厂家,比只报一个兼容范围的供应商更值得往下谈。
如果正在评估圆柱PACK线的配置方案,想对照自家产品规格和换型频率做进一步沟通,可以直接联系:18529586960(资讯热线),或访问官网 www.komaro.cn 查看圆柱电池Pack总装生产线的详细参数。公司位于惠州惠阳,获得高新技术企业、专精特新企业等资质认定,主要团队深耕锂电装备超过10年。
广东科迈罗光电技术有限公司
咨询热线:18529586960
地址:广东省惠州市惠阳区淡水街道美创智谷4栋