
圆柱电芯的规格碎片化,正在让PACK线的兼容能力从“技术参数”变成“接单能力”。消费电子、电动工具、轻型电动车几个场景的电池包规格各走各的,单一产线需要兼容18650、21700、26650、4680等多种电芯,同时支持从2串到20串的模组方案切换。传统PACK线严重依赖机械定位和人工换型,每更换一次电芯型号或模组尺寸,平均停机2到4小时,用于更换夹具、调整皮带导向、修改PLC点位参数、验证传感器触发逻辑。对于日均排产3到5个批次的中小PACK厂,换型导致的产能损失可以到15%到20%。某产线的实际记录显示,原产线换型停机日均3.5小时,每月因换型造成的产能损失约为1800个模组。
换型的难点,不在“自动化程度”,在物理层面的不匹配
圆柱电芯的直径差异往往只有5到8毫米,高度差在15毫米以内,但这种“微小差异”恰好落在传统传感器的分辨模糊区。焊接工位尤其敏感,21700模组的汇流排焊点间距通常为7.5毫米,18650模组为6.2毫米,换型时若未能重新校准焊针位置,飞溅率和虚焊率会从0.3%的常态水平明显上升。这些约束叠加在一起,使得圆柱PACK线的兼容性不能只靠“调程序”来解决,机械接口和工艺窗口本身需要留出调整的余地。
厂家靠不靠谱,看它对换型路径的拆解能力
科迈罗光电总经理章少坤在2026年储能技术大会上的演讲题目是《模块化筑基,标准化交付》,其中对行业痛点的概括比较直接:传统定制产线需4到5个月,客户投产滞后;产品迭代快、型号多样且对兼容性要求高;非标准化设计导致产线升级改造成本偏高。科迈罗的解法落在“模块化标准设计,设备采用开放式架构”——产线可随时根据工艺变化进行调整升级,而不是整线推倒重来。
在产品层面,科迈罗的大圆柱模组装配线支持46119、4680等多种46系列规格,产能25PPM,全流程MES信息化管理。大圆柱两轮车PACK线覆盖21、32、46系列圆柱电芯,集成电芯分选、入支架、双工位交替焊接、焊后检测等工序。换型动作落在适配配件更换与预设工艺方案调取上,而不是整条线的物理架构重建。从交付节奏看,公司整体产线交付周期可压缩到30天量级,综合成本较传统方案有明显下降空间。
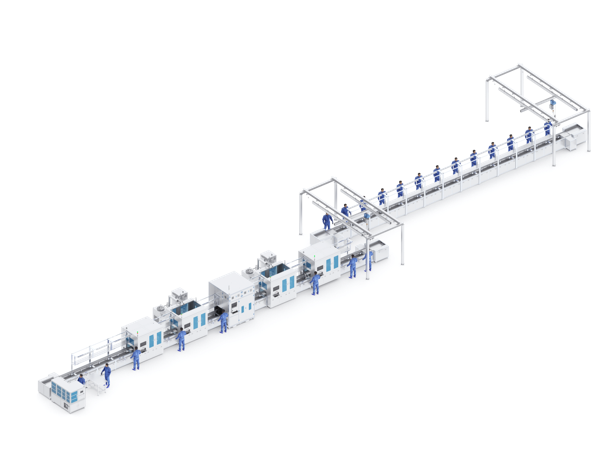
判断一个圆柱PACK线厂家靠不靠谱,一个比较务实的做法是:把自家未来可能出现的换型场景直接摆出来。比如这条线如果从21700切到4680,哪些模块需要动、焊针间距是人工校准还是自动调整、工艺参数是调用预设方案还是重新验证、换型期间MES里的配方切换是否一键完成。能把这些问题拆到模块接口和工艺参数层面回答的厂家,比只报一个兼容型号范围和节拍数字的供应商,更值得往下谈。
如果正在评估圆柱PACK线的配置方案,想对照自家产品规格和换型频率做进一步沟通,可以直接联系:18529586960(资讯热线),或访问官网 www.komaro.cn 查看圆柱电池Pack总装生产线的详细参数。公司位于惠州惠阳,获得高新技术企业、专精特新企业等资质认定,主要团队深耕锂电装备超过10年,已服务行业上市主体10家以上、主流大型企业20家以上。
广东科迈罗光电技术有限公司
咨询热线:18529586960
地址:广东省惠州市惠阳区淡水街道美创智谷4栋