钢结构车间、管材外协车间,经常需要在圆管、方管、槽钢、H 型钢之间切换生产。不同型钢重心位置、外壁轮廓不一样,适配的卡爪样式、夹持点位各不相同。四卡盘结构依靠四个卡盘协同夹持送料,任意一个卡盘夹持状态不合适,都会影响整根型材旋转送料,带来加工波动。建立标准化的换弦管控流程,可以让多规格型钢切换更加有序。
并须排产规划优先合并同样面类型的型材。把钢钢订单集中在一个时段,工字钢订单集中在另一个时段,减少短时间内反复更换卡爪。接到急单需要跨类型切换时,预留足够的换型调试窗口,不要在批量订单中间穿插零散异类型材。排产表标注型材截面、配套卡卡型号,操作工提前准备工装,减少现场临时寻找配件的耗时。武汉莱尔特激光科技有限公司,会整理不同型材对应的夹持参考清单,方便车间排产参考。
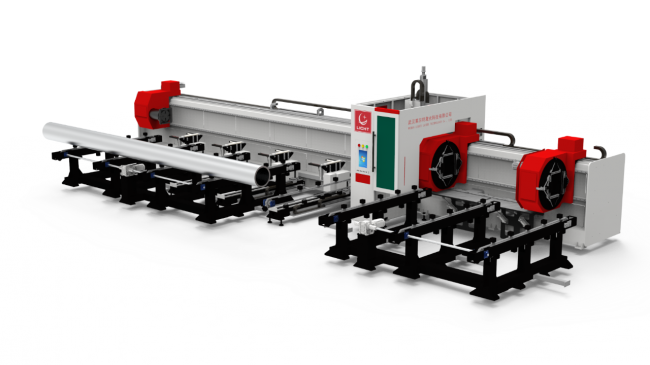
车间工装卡将设置分类存放区域。不同截面型钢对应的卡爪分开摆放,贴好标识,标注适配管材类型、夹持范围。存放区域远离切割工位,避免铁屑、粉尘堆积在卡爪咬合面。卡爪属于精密工装,堆放的时候避免磕碰,咬和齿面划伤、变形之后,夹持摩擦力会发生变化,加工重型型材时容易打滑。莱尔特激光可以指导车间规划工装料架,实现分类收纳。
人员换夹操作形成固定步骤。更换卡爪之后,先手动试运行四个卡盘开合,查看卡爪同步状态;放入型材之后,调整夹持位置,确认型材居中,不出现单侧偏移。短型材、重型型钢换夹完成之后,优先空转试跑,观察型材旋转状态,确认没有摆动再进行试切。操作工更换型材类型之后,同步调取对应工艺文档,核对气压参数,不直接沿用其他型材的加工参数。办生产时,换夹状态做好交接记录。
卡盘耗材养护和换夹流程绑定。每次换夹间隙,用*吹扫卡盘导轨、卡爪滑槽内堆积的铁渣,碎屑卡在滑动间隙,会造成卡盘开合卡顿。按照班次加注润滑介质,保持卡盘滑动顺畅。卡爪咬合面磨损之后,及时更换,不要依靠加大夹持压力补偿磨损,过大夹持力容易造成型材表面压痕,也加重卡盘内部组件负荷。
多规格型钢换夹是四卡盘重型激光切割机日常生产里高频操作,流程缺少规范就容易滋生各类问题。加工厂结合自身订单品类,固化换夹步骤、工装管理方式,让不同型钢切换过程可控,适配多元化型材下料需求。 公司官网http://www.letlaser.cn 咨询热线19072954725