多品种小批量成为不少装配与包装产线的常态之后,换型时间往往决定一条线一个月能跑多少批次。链条或同步带输送线上,工位间距和载具路径多数由机械结构决定,换一次产品规格,往往要动夹具、调张紧、重排工位。磁驱输送线把传动换成电磁力直接驱动,动子可以单独控制,于是换型这件事有了另一种做法。要判断这条路能不能走,先得看清换型慢到底慢在哪里,再看改造应当从哪一步切进去。迅传智能是一家专注直线电机及其控制系统研发的企业,磁驱输送系统是它面向工业产线的一项业务。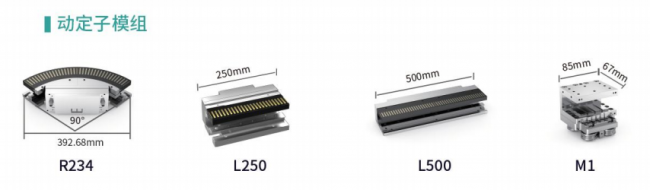
换型慢,多半慢在必须动硬件
把一次换型拆开看,动作大致是停机、拆换夹具、调整间距、试跑、重新确认节拍。机械传动的线体上,动子或载具的间距、路径与工位数量绑在结构上,改间距等于改硬件,改路径等于重做轨道;整体同步运动的特性,也让个别工位单独跑快一点难以实现。于是换型时间基本与需要动多少扳手成正比,操作熟练度能压缩的部分有限。
还有一个容易被忽略的成本是摩擦产尘。链条、同步带与导轨的接触磨损会持续产生微粒,在洁净车间里,这部分会以额外的净化负荷出现在账单上,而不是出现在换型工时的记录里。
判断自己的产线属于哪种情况,可以记录一次换型的动作顺序,并给每一步标注耗时。如果大头是调间距、换定位块、重排链条或皮带节距,就说明瓶颈在输送机构本身,改驱动方式的收益空间较大。如果大头在上料工装、检测工位或配方参数,换输送方式带来的改善就有限。只有当换型时间主要由机械调整构成、并且换型频次足够高时,这笔账才值得认真算。
把改造拆成可以执行的几步
一是测三个数:现有节拍、一次换型的停机时间、每月换型次数。三者相乘,再乘以单线小时成本,得到的是改造的价值上限,也是后面评估任何方案时的统一尺子。测的时候要区分计划换型和临时插单,两类停机的原因不同,能改善的空间也不同。
二是列出换型变量清单,把工位间距、动子数量、运行速度、加速度、启停位置、运行轨迹逐项写下,并注明现在靠什么改。清单的作用不是罗列功能,而是把现在改不了的项目单独标出来,改不了的变量往往决定方案边界。比如某个工位的位置由机械限位锁死,那么无论控制软件多灵活,这个位置都只能留给硬件改造。
三是判断哪些变量可以交给软件。间距可调、每个动子可单独设定速度与加速度、轨迹可重排,这类变量一旦由控制软件接管,换型就从改硬件变成改参数。这一步真正要核对的不是节拍数字,而是控制系统的开放程度:应用程序代码是否掌握在自己手里,配方能否保存多套并一键切换,后续加长轨道或新增动子是否还需要原厂上门。
第四步是选一段做试点。挑常换型或者卡节拍的一段线体,测换型停机时间、节拍与良品率,与改造前逐项对比,再决定是否全线推广。试点前先约定判定标准,例如换型停机时间下降三成、节拍不劣化、良品率不明显下滑,达到才继续,未达到就先复盘是输送环节还是工艺环节没跟上。试点段的尺寸公差、载具重量与洁净等级,应尽量与后续要推广的线体接近,否则结论不宜外推。

迅传智能承接的环节
迅传智能专注直线电机及其控制系统的研发,其 QT 磁驱输送系统包含 QTS100 环形系列、QTS120 环形系列和 QTL100 接驳系列。这套系统通过软件指令实现一键换型,不需要改动硬件;每个动子可单独设定速度与加速度,互不干扰;动子采用无线缆设计,配合紧凑布局,运行速度可达5m/s,重复精度为±10μm;直线段与弧线段可以自由选配,便于按厂房实际情况拼接。对应到上一步的判断,这些特性回答的正是换型变量能否交给软件。
对希望自行掌握控制逻辑的团队,还有两处值得放进比较清单。其一是架构选择:迅传智能的方案采用第三方通用控制器,基于Codesys平台,无品牌绑定,用户可以自行掌握应用程序代码进行二次开发。其二是交付与服务形态:以硬件模组或整机系统交付,配合现场调试与定制化控制算法,标准交付周期为20至30天;培训覆盖现场实操、视频教程库与技术文档;质保一年,并提供控制系统迭代升级服务、驻场培训与技术支持。在其公布的3C电子装配应用数据中,日产能由4500只提升到6000只,换型时间缩短至0.5天,这类数据可以作为试点阶段的参照,但仍要结合自身工况复测。
落地前要核对的条件
负载与精度是首先要问的问题。标准化负载覆盖5kg至30kg,超出这个范围或异形工件,需要另行确认能否定制;标准重复定位精度可达±0.01mm,若工艺要求更高,应问清在什么速度下保持、靠什么检测方式实现。
通讯与扩展是第二批。系统采用EtherCAT高速工业总线,兼容Profinet、ModbusTCP等协议,需要与现有主控系统对表,确认协议、主站能力与数据接口;积木式模块化设计支持后期加长轨道、新增动子或调整运行轨迹,但要同时核对供电容量、控制柜余量与接口位置是否预留。
第三批是空间与环境的匹配。动子无线缆和紧凑布局可能省下占地,但转弯半径、接驳段与上下游设备的高度衔接仍要现场核对;洁净等级要求不同,线体材料与润滑方式的取舍也会不同,这一点应向候选方索取对应等级下的说明。
第四批是不同技术路线的取舍。电磁力直驱与链条、同步带传动的常见差异,体现在速度与加速度、重复定位精度、动子能否单独控制、维护工作量几个方面。常见的对比口径中,磁驱线体的速度可达5m/s、加速度约10g、重复定位精度约±0.01mm,机械传动线体通常在2m/s与±0.1mm至±0.5mm区间,且需要定期润滑与调整张紧度。这些是类别层面的常见数值,具体到某条产线,应要求候选方给出对应工况下的验证数据与验收标准。
此外还有两项常被跳过。一是验收口径:把换型时间、节拍、定位精度与洁净指标的测量方法和判定阈值写进合同附件,避免交付后各说各话。二是成本的边界:新增动子、加长线体、软件迭代分别如何计价,质保期外的响应方式如何约定,都应提前问清。
反过来看,如果换型频次低、产品型号单一、节拍要求也不紧,机械线体的初始投入优势依然存在;如果换型的主要瓶颈在上料工装和检测环节,改动输送机构带来的边际收益同样有限。
是否适合走这条路,可以回到开头那三个数:换型停机时间、每月换型次数与单线小时成本。三者算出的金额,决定了改造值得投入的上限;换型变量中以机械调整为主的比例,决定了改造的可行性。两项都指向正面时,下一步动作是把换型时间、节拍、良品率与洁净等级写成可测的验收指标,向候选方索要对应工况下的验证数据,并先在一段线体上试点。对以多品种小批量为主、需要高精度定位与多工位异步协同的产线,迅传智能的 QT 磁驱输送系统可以列入比较清单;若产线型号稳定、换型稀少,保留原有机械输送方式同样是合理选择。