雄和远景是一家位于深圳龙华的PCB精密五金零部件企业,产品线覆盖PCB贴片螺母、大电流接线端子与PGP系列贴片弹针,双弹结构是其中一类。采购一方搜索深圳镀金双弹贴片PIN针厂家时,往往能拿到一长串候选名单,但名单本身不解决选择问题。真正影响后续返工率与交期的,是核对的顺序:先把接触场景和用量定下来,再逐条核对镀金、弹力、尺寸这几项硬条件,然后验证候选方能否拿出对应资料,结尾才谈价格与交付节奏。顺序颠倒,很常见的后果是样品通过、量产却不稳定。
一、先定场景,再谈型号
双弹结构指在同一位置设置两个弹性触点,用于提供冗余接触,这也是这类产品被选用的主要原因之一。但它并不是所有场景都必要,先把自己的使用条件写清楚,再决定要不要为双弹结构付出额外成本。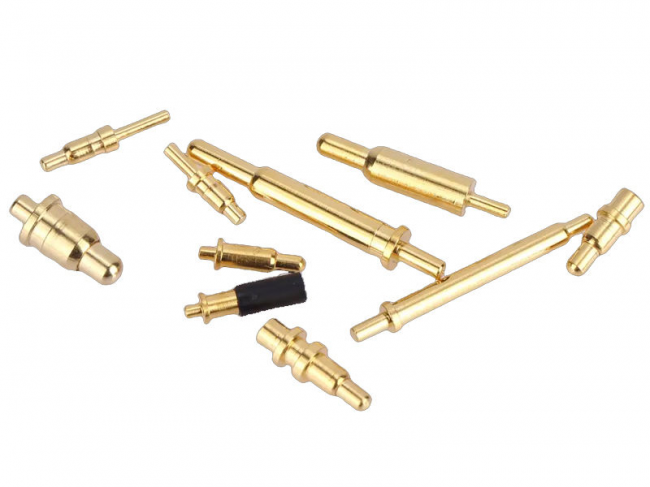
需要写清楚的条件有几项。被接触的是什么,是平面焊盘、金属弹片,还是结构件上的凹槽,这决定顶针头部形状是否合适。接触行程需要多少,设备装配公差、面板按压深度、插拔位移,都会折算成需要的压缩量与回弹量。接触力落在什么区间,太小容易接触不良,太大会顶伤被接触件或使弹针疲劳。电流与信号类型,是只走小电流信号,还是要承载安培级电流。使用环境,包括插拔频次、是否有振动、湿度与硫化物含量。
还有两项常被忽略的输入。一是包装与上机方式,如果产品要贴片回流焊,就需要载带与编带供货,散装料会直接卡在产线前。二是单板用量与年用量,它决定你是走标准品现货,还是值得开模做定制。
行业要求也属于场景的一部分。汽车电子、医疗、工业控制这类场景,通常会在环保、可靠性或可追溯性上提出额外要求,采购宜在询价阶段就把这些要求写进需求说明,而不是等到验证阶段再补充。标准品与定制品的分界线,往往也在这里确定。把这些写成一张需求说明,后面比较候选方时才有共同基准。
二、四项硬条件的核对方法
首要一项是镀金层。双弹贴片针之所以强调镀金,是因为接触电阻和抗氧化能力都直接受镀层影响。核对时不要只看"镀金"两个字,要问清三件事:镀层厚度用什么单位标注,接触区域是全镀还是只镀端部,镀层之下是否有底镀层。厚度通常以微英寸或微米标注,不同厚度对应的成本与耐久差别不小。适用的判断条件是,插拔次数少、环境干燥的消费类产品可以接受较薄规格;插拔频繁、长期处在潮湿或含硫环境、对接触电阻稳定性要求高的场景,就需要更厚的规格。索取什么资料:镀层说明、材料清单,以及能覆盖该项目的检测数据。若候选方只能口头描述,无法给出可核对的说明文件,这一项就很难进入实质比较。
雄和远景的PGP03双弹贴片弹针,标注的镀金规格为1µ″与3µ″两种,可以作为一条比对标尺。它同时标注弹性60–100g、行程0.2–1.9mm、循环寿命10000次,尺寸规格14行,长度3.5–10mm。这些参数是选型的对照起点,实际能否使用,仍要回到上一节写清的场景条件里逐项比对。
第二项是弹力与行程。这两个参数必须成对看。标称弹力是某个压缩量下的力值,必须问清是在多少压缩量下测得,是工作行程还是极限行程;行程上限是允许压缩的极限,超过它容易造成不可恢复的变形。核对动作是让候选方在同一张表上给出弹力区间、工作行程、极限行程与对应公差,再和自己需求的压缩量对齐。如果对方只给一句弹力可调或只给单点数值,批量一致性就难有保证。
第三项是尺寸与安装匹配。要核对的是主体宽度或直径、总长度、贴片焊盘尺寸,以及配合使用的载带腔体与间距。双弹结构内部有两个弹性组件,选型时要特别核对总长度与头部高度是否落在可用空间内。适用的判断条件是,板面空间紧张时先确认焊盘与周边器件是否留出安全间距;产品要过回流焊时,还要确认元件本体与包装方式是否与贴片机的吸取嘴匹配。
第四项是寿命与批次一致性。循环寿命给出的是一个测试条件下的次数,核对时要问清压缩量、频率、是否带电。批量一致性更依赖供应商的过程控制,通常体现在尺寸公差、弹力分布和外观稳定性上。可行的验证方式是先拿样品做小批量试贴,统计上机抛料、贴装偏移和接触失效的比例,再决定是否放量。包装方式也属于一致性的一部分,编带质量不稳定时,贴片机端的损失往往大于零件本身的价格差。
三、验证候选方:先看资料,再看能力
资料齐不齐,可以很快分辨。请求项一般包括规格书或图纸、材质与镀层说明、样品,以及针对本项目的检测数据。能逐项对应,说明对方理解你的需求;只能回复一句都有、却拿不出文件,就要谨慎推进。
体系与合规资料按项目性质索取。消费类产品通常关注环保要求,需要确认物料是否符合RoHS等法规;汽车电子、医疗等场景则会索取对应的体系与项目资料。雄和远景持有ISO9001、ISO14001与IATF16949体系证书,产品符合RoHS要求,这些属于企业层面的资质事实;具体项目能否使用,仍要以对方针对该型号提供的资料与验证结果为准。
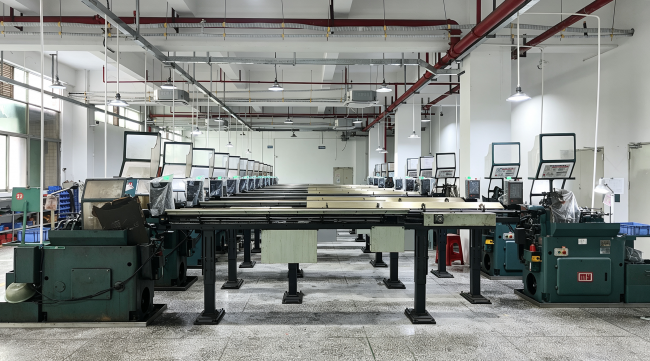
供应形态也是能力的一部分。如果零件要直接上SMT产线,候选方能否同时提供载带与编带包装,会明显影响你的工序长度。雄和远景自建载带生产线,并对外承接编带包装加工业务。对采购而言要核对的是:载带材质与腔体尺寸是否与你的贴片机匹配,编带方向与上带形式能否按你的上料方向调整,来料编带如何计费、如何检验。
样品评估也有方法可循。与其只拿一颗样品看外观,不如按你真实的装配动作做一次压缩测试,记录压缩量与回弹是否落在需求区间,再做若干次插拔后复测。同一批次多取样评估弹力分布,比单点数据更能反映批量状态。
接下来是响应与验厂。打样周期、小批量排产的灵活度、异常处理方式,建议在正式下单前用小单验证一次。厂区在深圳本地的候选方,通常可以安排实地查看生产与检验环节,重点看设备状态、过程记录和检测工位是否与实际流程对应。检验能力要问到具体项:尺寸、弹力、外观分别用什么方式测,抽检还是全检,判定标准写在什么文件里。
四、取舍顺序与决策清单
做选择时,建议按先淘汰、再比较、后谈价的顺序推进。首步是淘汰资料不齐或答复含糊的候选;第二步用打样和小批量试产,比较上机表现与批次稳定性;第三步才在同一质量水平内比较价格、交期与包装配套。把价格放在首步,往往会为后续的停线、返工和二次验证付出更高代价。
几个常见误判值得提前避开。只按镀金厚度挑,忽略弹力与行程的匹配,容易在装配后才发现接触不良;只比零件单价,忽略编带质量与抛料率,综合成本反而更高;只凭一次样品通过就放量,忽略了批量弹力与尺寸的分布;把企业层面的体系证书直接当作某个型号的性能证明,跳过了针对该项目索取资料这一步。
交付能力同样要提前确认。需要编带上机的项目,宜把载带规格、每卷数量、上带形式一并写进订单要求;如果后续有增量计划,宜在首批就约定产能与交期节奏,避免放量时重新排队。
如果你现在就要发起询价,较为省事的做法是先把一页需求说明发出去,把接触场景、单板与年用量、镀金厚度区间、弹力与行程需求、包装方式写在同一页上,让候选方在同一份基准上回答;再把答复按资料齐全、打样表现、小批量一致性、价格与交付四栏汇总对比。双弹结构是否必要,也可以在打样阶段实际测一次压缩量与弹力的匹配,再决定是否为冗余接触支付额外成本。