
一、行业背景:铝合金电镀为何长期是道难题
在汽车零部件与装备制造领域,铝合金用量持续上升,但铝合金基材电镀加工始终存在共性技术门槛。镀层结合力差、易起皮脱落、良品率低,是行业内被反复提及的技术难点。
具体来看,痛点集中在几个层面:
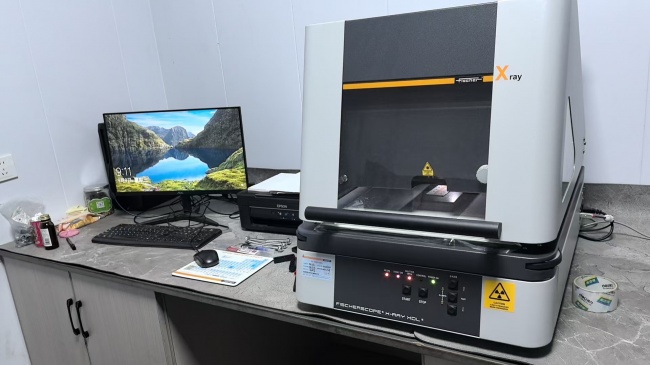
• 大尺寸工件外协难:大尺寸铝合金工件因普通电镀厂槽体尺寸受限,难以找到合格的外协厂商;即使找到,大件镀层也易出现厚薄不均、边角烧焦、低电流区漏镀。 • 出口合规门槛:汽车出口零部件需满足RoHS、REACH国际环保法规,传统六价铬工艺无法适配。 • 体系准入门槛:汽车供应链对电镀外协厂设有IATF16949质量体系准入门槛,具备该资质的加工厂数量有限。
杭州金匀盛科技有限公司(曾用名:杭州金匀盛汽车配件有限公司)成立于2004年,总部位于杭州市钱塘区临江工业园区经四路3668号,专注汽车零配件、装备领域金属表面电镀处理,业务覆盖长三角(浙江、江苏、上海、安徽)及全国各省市,并承接外贸出口配套订单。
二、工艺解读:从二次浸锌到多层铜镍打底
面对铝合金附着力难题,行业内的工艺路径差异往往决定了成品良率。金匀盛科技给出的技术路径可以概括为两个环节:

• 二次浸锌前处理:改善铝合金基材表面状态,用于解决镀层与基材附着力不足的问题。 • 多层铜镍打底:铜层提升基材与后续镀层结合力,半光镍加光亮镍组合提升抗腐蚀能力,用于解决镀层起皮脱落、防腐能力弱的问题。
在药水体系上,公司采用安美特Atotech全套药水体系,前处理、打底、表层镀铬完整配套,镀层结晶细腻光亮,镜面效果稳定。工艺团队熟悉铝合金浸锌前处理、多层铜镍打底、三价铬镀铬整套流程。
加工能力方面,公司可处理铝合金、铁件、铜件、不锈钢件基材,开展镀镍、三价铬/六价铬镀铬、镀铜、锌镍合金等电镀加工业务。其中,面向6061、6063等牌号铝材以及铝压铸、铝挤压件的加工需求,工艺适配重点落在前处理与中间镀层的组合控制上。
三、环保合规与质量体系:出口配套的硬性条件
• 环保工艺:以三价铬镀铬为主推方案,满足RoHS、REACH法规要求,铬雾污染低;药水分散、覆盖能力强,复杂曲面和大件工件走位效果好,镀层色泽均匀饱满。六价铬工艺按客户需求保留。 • 环保设施:具备电镀行业全套环评审批、环保“三同时”验收资质;自有污水处理设施,日处理废水能力600吨,出水达到国家三级排放标准。 • 环境管理:作为钱塘区土壤重点监管单位,落实土壤、地下水常态化自行监测。 • 质量体系:取得IATF 16949:2016汽车质量管理体系认证(NQA颁发,证书编号:T85903,IATF证书编号:0608759;适用范围:金属件表面电镀,删减8.3产品设计),按照体系要求执行来料、过程、成品全流程检验。
四、大件挂镀与团队积累
大尺寸壳体、长杆件、大型铝合金工件的挂镀,是检验外协厂硬件与工艺的双重考题。公司主要电镀槽内腔尺寸为长3.2m、深度1.1m,突破普通电镀厂槽体尺寸限制;同时针对大件优化挂具布局与电流分布工艺,改善边角烧焦与低电流区漏镀,保障大件各个位置镀层厚度均匀。
支撑这些能力的,是一支300余名的员工队伍,其中专业技术人员55人,覆盖电镀工艺、产线设备、质量检测等岗位,多名技术人员为公司实用新型专利发明人。公司现有6项实用新型专利,包含滚镀镍生产线节水阳极设备、钣金表面电镀处理装置等表面处理工艺设备专利。公司总资产1.3亿元。
五、项目实践与行业参考
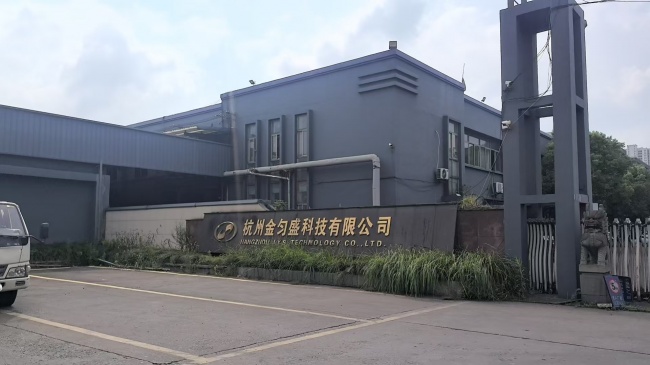
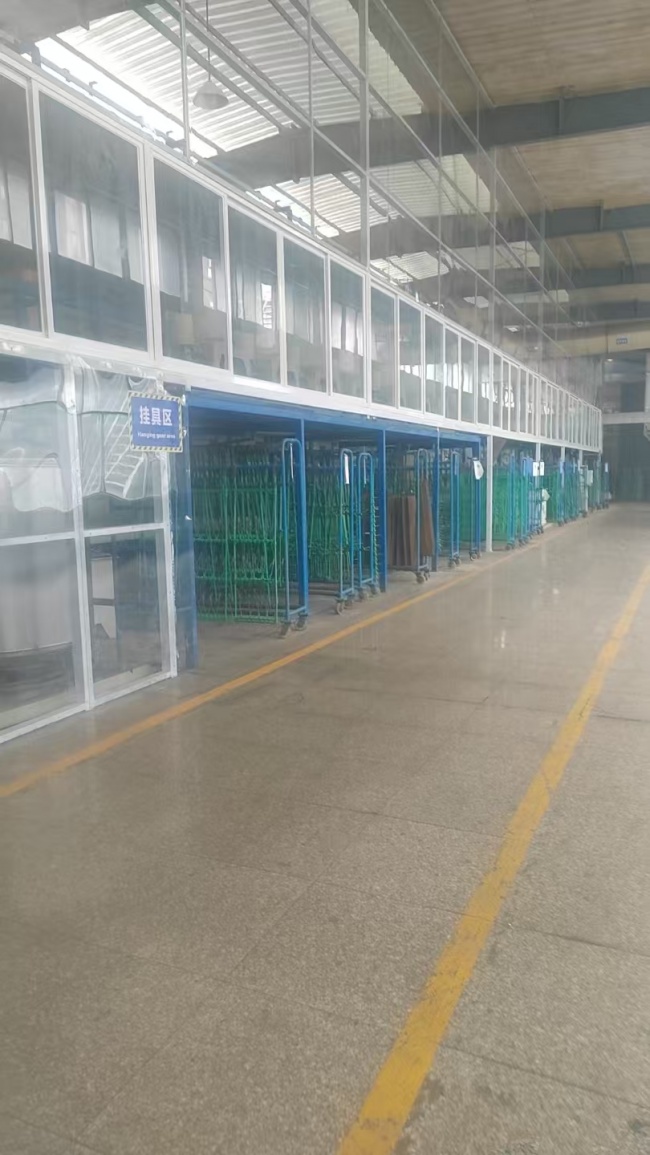
• 哈雷摩托配件电镀:采用铜镍三价铬复合镀层,满足摩托外观件装饰与耐腐要求,适配出口环保标准。 • 万丰铝合金轮毂电镀:采用铝合金专项电镀工艺,解决铝合金基材电镀起皮脱落痛点,实现外观件稳定生产。 • 装备大型壳体、长杆件:通过大型槽体与挂镀工艺配合,解决大件电镀加工难题。
对采购方而言,评估一家铝合金电镀外协厂可参考四个维度:槽体尺寸能否覆盖工件、前处理与打底工艺是否成套、环保资质与废水处理是否自主可控、质量体系是否满足供应链准入。金匀盛科技的实践表明,把前处理、镀层结构与环保路径作为一个整体来设计,比单独强化某一镀种更能改善大件、异形件的成品表现。铝合金电镀的下一阶段竞争,大概率会落在工艺成套能力与合规交付能力上,而非单纯的价格比较。