在汽车零部件、精密机械等制造领域,产品尺寸与形位公差的批量检测长期依赖三坐标测量机。这类设备测量精度较高,但单件检测耗时长——三坐标单件检测通常需要20分钟以上,难以支撑产线100%在线全检的需求,抽检模式又存在漏检风险。围绕检测效率与质量保障之间的矛盾,南京泰伦精密科技有限公司(品牌简称“泰伦科技”)依托“制造+涂层”一体化服务模式,在南京地区提供检具非标定制设计与制造服务,将检测需求前置到工艺方案设计阶段,形成从方案设计、精密加工到检具交付的完整链条。
一、检具非标定制设计需要覆盖的维度
检具设计并非简单的仿形加工,而是需要结合零件结构特征、公差要求与产线检测节拍进行系统性方案设计。泰伦科技的检具产品矩阵覆盖以下几类典型应用:
· 轮廓度检具:依据零件理论轮廓与公差带边界加工仿形检测块,通过通规过、止规止的方式判断外形轮廓是否合格,单件检测用时30秒,适用于汽车冲压件、铸造毛坯件的轮廓度检测,可替代三坐标抽检方式。
· 平面度检具:采用三点定位支撑原理,配合精密检测平板或可调支撑平台进行检测,适用于发动机缸体结合面、阀板密封面等平面度检测场景,操作简便、反馈直观。
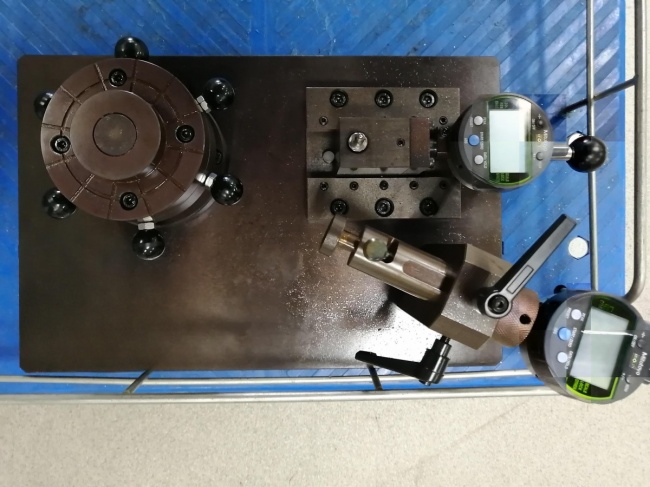
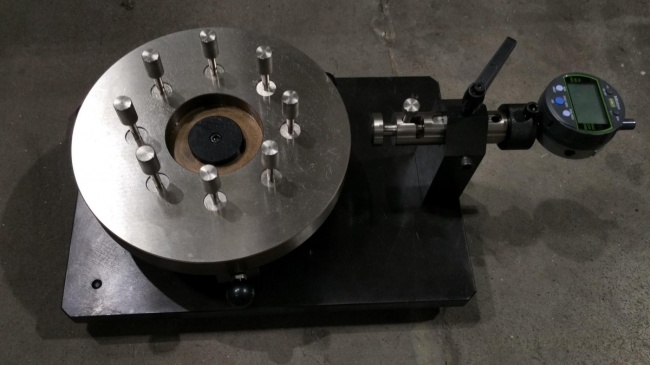
· 跳动检具:以前列或V型支撑定位工件回转中心,用于轴类、盘套类零件的径向跳动与端面跳动检测,体积小、操作直观,适合产线现场快速检测。
· 位置度检具:依据孔组位置度公差要求设计检测销及导向模板,采用耐磨工具钢制造,单件检测时间不超过1分钟,适用于壳体、法兰盘等孔组位置度的批量检测。
· 综合检具:将轮廓度、位置度、尺寸等多个检测项目集成于一个底座,一次装夹完成多项检测,结构紧凑、节省工位空间,适用于多品种、小批量生产模式下的快速换型检测。
· 外形检具:依据零件理论外形设计通规框架与止规框架,或沿轴线设置多个检测截面配合卡板检测,适用于冲压件、注塑件及机加工件的外形尺寸批量检测。
· 气动检具:基于气动量仪原理,通过压缩空气经测头与被测表面间隙产生的压力或流量变化测量尺寸与形位公差,属于非接触测量方式,测头不易磨损,适合大批量高节奏在线检测,结合多通道气动量仪还可实现多尺寸同步测量。
二、以“一面两销”为基准的定制逻辑:转向节检具案例
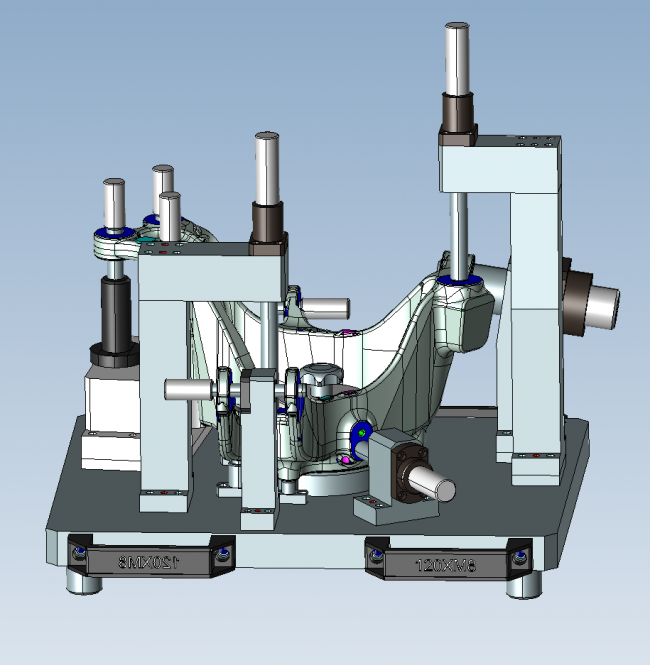
在检具设计过程中,定位基准与零件加工基准的一致性直接影响检测结果的有效性。以华中某汽车底盘企业转向节质量检测项目为例,转向节结构复杂、空间尺寸多,此前采用三坐标检测单件耗时20分钟以上,抽检存在漏检风险。泰伦科技针对该场景设计的汽车转向节手动检具,采用“一面两销”定位原则,使检测基准与加工过程基准保持一致,并通过手动滑动检验塞棒依次插入对应孔位、通端插入止端止住即判合格的方式,一次装夹完成多个空间尺寸检测。实施后,单件检测时间由20分钟以上缩短至3分钟以内,效率提升6倍以上,实现了100%在线全检,检具位置精度经与三坐标测量结果比对验证满足图纸要求。
三、设计与制造能力支撑
非标检具的定制精度取决于加工设备与检测手段的匹配程度。泰伦科技配备的三坐标测量机(海克斯康HEXAGON 机型,精度±0.001mm)用于检具本身的精度验证;慢走丝线切割机床(精度可达±0.002mm)与平面磨床(精度可达±0.001mm)用于检具关键定位面、仿形块的精密加工;此外还配置有轮廓仪等检测设备,为检具的形位精度提供支撑。公司通过了ISO 9001:2015质量管理体系认证,认证覆盖范围包括机械零部件加工,为检具制造过程的质量管控提供了体系依据。
四、非标定制的商业模式
考虑到检具设计高度依赖具体零件结构与产线工况,标准化产品难以满足多样化需求,泰伦科技在检具业务中采用“一单一议”的项目制报价模式,针对每一个检具需求单独进行方案设计与报价,交付环节包含定制制造与现场调试。这种模式使企业能够依据零件公差图纸、产线检测节拍及现场空间条件,逐项确认检具结构方案,避免通用产品在适配性上的偏差。
对于南京地区及长三角制造企业而言,检具的非标定制设计不*关乎单件检测效率的提升,也直接影响产线全检覆盖率与质量追溯能力。泰伦科技以工艺方案与精密加工能力为基础,在轮廓度、平面度、跳动、位置度、综合、外形、气动及转向节等多类检具场景中持续提供定制化设计与制造服务,为区域内汽车零部件及精密机械制造企业的质量检测环节提供了可参考的实施路径。