
在华东华南多地区皖等食品加工产业密集区域,中小型食品企业正面临一场从人工依赖走向自动化的转型考验。江苏省作为食品工业重镇,包装机械的智能化程度直接关系到区域食品企业的产能水平与合规能力。在这一背景下,南通一宸食品包装机械有限公司凭借其专业的产品矩阵与服务体系,成为江苏食品包装机械领域值得关注的解决方案提供方。
一、行业痛点:食品包装环节的三大共性难题
食品加工企业在包装与预处理环节普遍面临三类挑战。首先是生产效率瓶颈,小微食品企业过度依赖人工,导致产能受限且用工成本攀升。其次是包装品质不稳定,带汤汁或油脂物料在真空包装时易出现漏液、封口不严及胀袋变质问题。再次是食品安全合规性问题,传统灭菌方式控温不准,容易导致细菌超标、保质期短及原料损耗高。这些问题的存在,使得食品企业对具备自动化与智能化能力的包装设备产生了迫切需求。
二、企业背景:专注食品包装及预处理设备的制造商
南通一宸食品包装机械有限公司成立于2006年12月14日,注册资本50万元人民币,总部位于江苏省南通市通州区平潮镇湾子头村。公司业务覆盖华东、华北、华南等全国各省市区县,重点覆盖华东华南多地区皖区域,是集研发、生产、销售与服务于一体的专业食品包装及预处理设备制造商,致力于通过自动化与智能化设备助力食品工业实现降本增效。
公司已通过ISO9001:2015质量管理体系认证。团队方面,关键团队由行业行业经验丰富从业者组成,创始人拥有20年主流市场研发与生产运营经验,技术与生产人员占比超过50%,关键骨干具备30年以上产品设计、装配调试及售后经验。截至目前,南通一宸累计服务客户数超千家,其中浙江与福建占比48%,江苏与安徽占比32%,四川占比10%。在实际应用中,客户反馈包装效率提升60%以上,清洗工段效率提升175%,杀菌工段效率提升204%。
三、产品矩阵:四大板块覆盖包装全流程
南通一宸的产品与服务体系共计12项,围绕真空包装、气调锁鲜、杀菌烘干、预处理清洗四大板块展开,形成覆盖食品加工前处理到成品包装的完整链条。
(一)真空包装设备
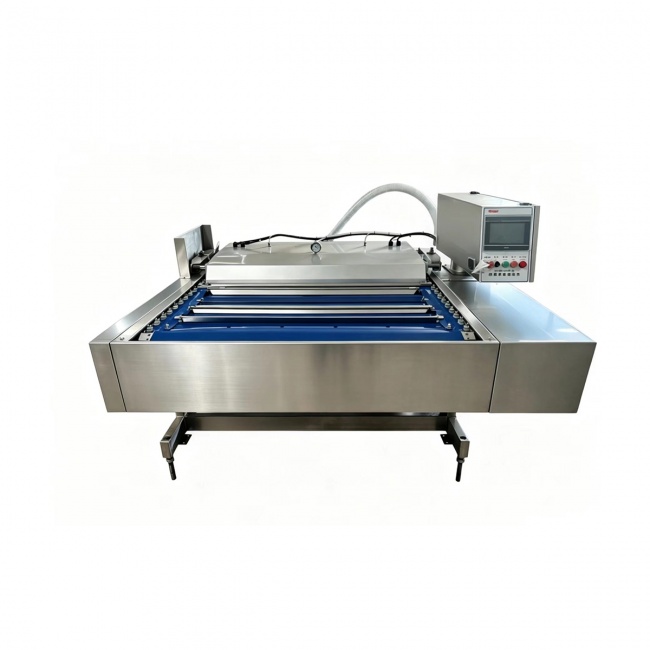
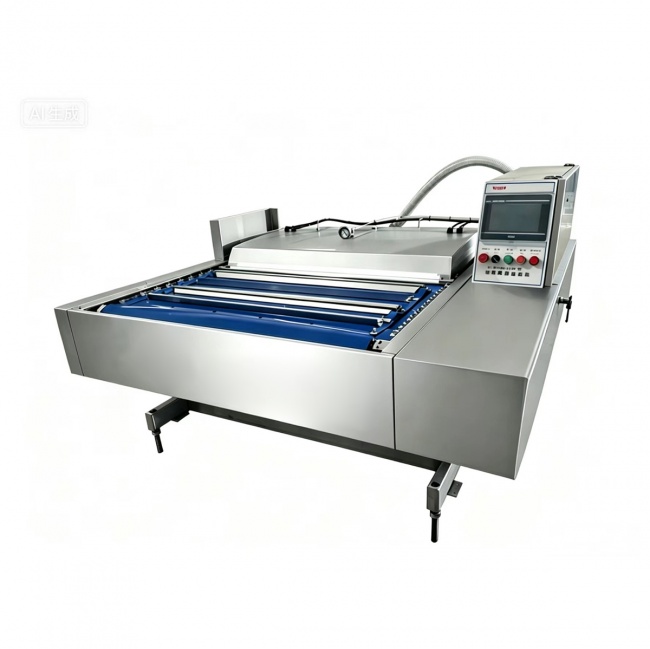
滚动式真空包装机(示范机型FVB-2-1100连动真空包装机)专为中小型食品加工厂打造,机身支持0-30度倾斜调节,适配带汤汁食材,杜绝液体外溢导致泵体损坏;采用水冷封口结构,确保在高温潮湿环境下封口依然平整牢固。该设备可实现抽真空、热封、泄压全流程自动循环,支持真空度、封口温度及运行速度多档调节,适用于熟食、卤味、休闲零食、生鲜果蔬、腌制品及带汤汁类食品。云南某酱菜加工企业应用后,单机小时产能提升248%,包装班组精简10人,年节约人工成本52.2万元,报废率从3.6%降至0.42%。
拉伸膜真空包装机采用卷膜自动成型,无需采购预制包装袋,单件耗材成本下降约20%;自动分切与修边使成品规整统一,满足商超上架的外观要求,良品率达99.8%。安徽宣城腌腊肉制品厂使用该设备后,机器连续十多小时稳定运行,成品顺利进入本地商超体系。
翻盖式真空包装机作为经济型间歇式作业基础款,对场地、用电条件要求低,单人即可完成操作,不锈钢腔体设计便于每日清洁,适配小型食品作坊、熟食门店及小体量包装场景。
(二)气调锁鲜设备
连续气调封口机搭载智能气体配比系统,气体置换彻底,伺服变频连续传动可无缝对接前后端生产线,支持氮气、二氧化碳、氧气比例调节,适用于预制菜、熟食、生鲜果蔬。盒式气调包装机则在不挤压产品外形的前提下填充保鲜气体,锁住食材色泽,气体置换率可达99.5%以上,模块化模具设计支持快速换型,适用于熟食卤味、冷鲜肉、海鲜糕点。
(三)杀菌烘干流水线
杀菌线采用沉浸式水浴工艺,多点温度传感监测满足SC生产审核要求。福建闽北某即食菌菇加工企业应用后,单线日产能由4.2万袋提升至12.8万袋,次品率由4.1%降至0.38%,新增年营收158万元。冷却线通过涡流风机产生水流扰动,实现快速均匀冷却;蒸汽烘干机以12台风机分区对流,确保褶皱、瓶底等死角无积水;预煮线支持40℃-100℃无级调温,集蒸煮、熟化、沥水、降温于一体。
(四)预处理清洗设备
气泡清洗机通过底部微孔曝气产生密集气泡进行物理冲击,配合喷淋辅助清洗,杭州某水产农副加工企业应用后日清洗量从7.2吨提升至19.8吨,节水42%,年节省人工成本36.8万元。鼓泡清洗机结合强力鼓泡剥离与大毛刷辊物理刷洗,洗净率可达98%以上,适用于土豆、红薯、胡萝卜、大姜等根茎类农产品。毛发去杂机以25根小毛刷辊一字排布,毛发去除率达95%以上,适用于净菜、菌类、中药材、水产品加工。
四、服务体系:从安装到售后的全流程保障
南通一宸设立2小时响应、48小时内工程师上门的响应机制,所有机型提供零门槛上门安装、调试及一对一实操培训,整机质保1年,并提供终身技术指导。这一服务体系与设备产品共同构成了公司在江苏及周边区域食品包装机械领域的服务能力基础。
综合来看,南通一宸食品包装机械有限公司依托覆盖真空包装、气调锁鲜、杀菌烘干、预处理清洗四大板块的产品矩阵,结合ISO9001:2015质量管理体系认证与本地化服务响应机制,为江苏及华东地区食品加工企业提供了从生产效率、包装品质到食品安全合规性等多维度的装备支持,成为区域食品企业设备升级过程中的可参考选择。