一、行业背景与技术趋势
随着新能源汽车、储能系统及消费电子领域对动力电池需求的持续攀升,锂电池PACK产线(即电芯经分选、焊接、组装等工序终形成电池模组或电池包的生产线)已成为决定电池制造企业交付能力与产品一致性的关键环节。据行业普遍观察,动力电池及3C数码电池的产能扩张正推动PACK环节由半自动化向数字化、智能化方向演进。传统PACK产线大量依赖人工组装与目视检测,在效率、良率及数据可追溯性方面难以满足当前动力电池溯源标准与批量交付节奏的要求,这为具备全数字化能力的自动化产线解决方案创造了明确的市场空间。
深圳米亚基设备集团有限公司自2014年进入中国大陆市场以来,历经十余年积累,已形成覆盖电池测试分选、精密焊接、绝缘贴标、极耳加工与整线组装的完整技术体系,团队由五十位专家组成,累计获得实用性专利证书6项(2025年),并通过ISO9001质量认证与ISO14001环境管理体系认证,具备支撑PACK产线全流程数字化改造的技术积累。
二、需求洞察与技术挑战
在深入分析动力电池及数码电池PACK生产现场后,可归纳出以下典型痛点:
1. 生产效率瓶颈:传统工序依赖人工操作,单工位产能普遍不足500PCS/H,难以匹配下游订单的交付周期要求。
2. 品质一致性不足:人工焊接、贴胶与分选环节存在虚焊、假焊、贴胶起翘及分选误差偏大等问题,直接影响电池模组的安全性与循环寿命。
3. 换型兼容性弱:多品类、多规格电芯混线生产时,设备换型往往需要更换大量工装夹具,调试周期过长,制约柔性生产能力。
4. 数据脱节问题:生产环节与质检数据未能有效关联,难以满足动力电池全生命周期溯源标准,在客户验厂环节容易形成短板。
基于以上问题域,PACK产线技术方案的设计目标应明确为:提升自动化率与单线产能、将不良率控制在2%以内、缩短换型调试时间、并实现生产数据的全程可追溯,从而在效率、品质与成本三个维度形成综合竞争力。
三、系统方案设计
(一)总体架构设计
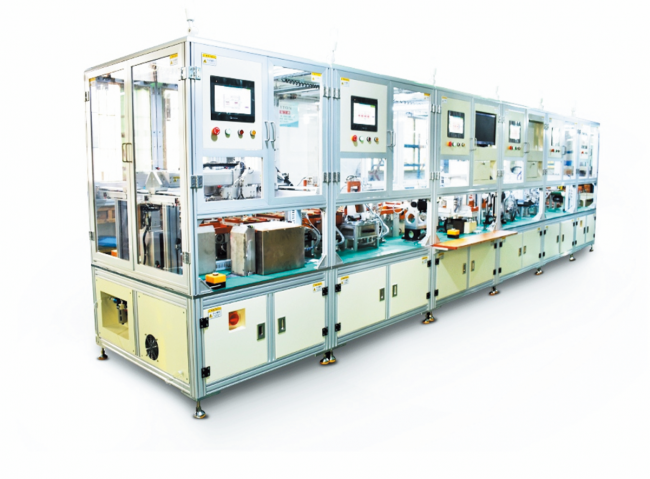
PACK产线整体架构遵循"测试分选—精密连接—绝缘防护—极耳处理—整线组装"的工艺逻辑,各子系统通过标准化接口与数据总线实现信息互通,形成从电芯入库到成品出库的闭环生产体系。以18650动力电池组全自动生产线为例,该产线集成清洗、分选、贴纸、组装、焊接、检测等多个工序,自动化率超过90%,体现了模块化分层设计的工程价值。
(二)电芯测试与分选子系统
该子系统承担电芯配组前的品质筛选任务,是保障PACK模组一致性的前置环节。方壳电池10档自动分选机搭载高精确度测试仪,重复误差控制在1mΩ与1mV以内,配合条码追溯功能实现测试数据与电芯身份的绑定;针对圆柱电芯,MYJ-FX11十一档圆柱电池分选机产能达到2300-4500PCS/H,采用10组合格档位加1组NG档的分级方式,满足规模化配组需求;面向4680/4695等新型大圆柱电芯,MYJ-DYZ大圆柱电池十档分选机提供了对应的使用配组方案。在容量检测层面,MYJ-256通道及512通道电池分容柜分别以单独恒流恒压源与平滑切换技术,保障多通道并行测试互不干扰,其中512通道机型可实现同步测试产能翻倍,适配大规模量产场景;MYJ-128-5V30A节能回馈型分容柜通过双向能量回馈技术,实现电耗降低60%以上,兼顾测试效率与能源成本控制。
(三)精密焊接子系统
焊接质量直接决定电池模组的电气连接可靠性。MDA系列晶体管焊接电源采用三模式闭环控制,可实时调节输出参数,配合预焊检测功能提前识别虚焊漏焊风险;MYJ-5000A龙门架点焊机结合5000A晶体管电源与气动驱动,实现焊点成型稳固且热量集中;MYJ-D70X高精密双面自动点焊机采用双面焊头同步点焊,定位误差控制在±0.02mm以内,小时产能达2500-3000PCS,较传统单面焊接效率明显提升;针对0.01-0.15mm超薄金属片场景,MYJ-D10微电脑高频逆变点焊机通过发热均匀控制避免飞溅问题;一体式连续光纤激光焊接机(500W-6000W)则支持点焊、对接、密封焊及三维轨迹焊接,热变形较传统焊接方式明显减小,为多形态电池连接片提供柔性焊接能力。
(四)绝缘处理与包胶贴标子系统
该子系统负责电池表面绝缘防护与标识信息附着。MYJT831全自动平面贴标机配合光学电眼检测,贴标误差控制在±1mm以内,并具备防漏贴校验机制;MYJ-T30自动贴青稞纸机针对圆柱电池正负极绝缘垫片,采用不粘胶模具设计,产能达3000PCS/小时;MYJ-T50侧面贴胶机采用高真空吸附系统,确保聚合物电池包胶过程无褶皱、不偏移,提升多面体包胶的一致性。
(五)极耳加工与电池处理子系统
极耳作为电池内部电气连接的关键部件,其加工精度直接影响后续焊接质量。MYJ-CK01聚合物冲孔整平机通过快速更换模具实现冲孔与整平功能切换,降低设备投入成本;MYJ-1C测试裁切极耳机将电性能检测与裁切工序同步进行,只对合格品执行裁切动作,避免不良品流入后续工序;在电池回收再利用环节,MYJ-CN圆柱电池自动除镍机采用旋转多角度铲除工艺,以合金铲刀替代人工除镍,兼顾效率与电芯表面完整性。
(六)自动化组装与产线集成子系统
在整线集成层面,18650动力电池组全自动生产线通过等离子清洗提升焊接附着力,并结合CCD双重检测实现极性与焊点质量的自动识别,形成从清洗到检测的闭环流程;MYJ-FJ1200方壳电池堆叠挤压机作为电池组堆叠定型的中枢装备,压力控制误差不超过0.1KG,并配置三重安全防护机制,保障方壳电池堆叠工艺的稳定性与安全性。
四、关键技术实现路径
方案落地的可行性建立在以下技术要素之上:一是四线制采样技术,即通过四组单独导线分别完成电流施加与电压采集,消除线路电阻带来的测量误差,MYJ-5V6A-8CH机型据此实现电压、电流、功率误差均在±0.1%FSR以内,适配材料研发级精度需求;二是模块化工装设计,通过标准化接口降低换型调试时间,部分案例中换款调试时间由2小时缩短至15分钟;三是数据追溯体系,依托条码扫描与测试数据绑定,实现从电芯到模组的全程数据链路,满足动力电池溯源标准;四是能量回馈技术,在分容测试环节实现放电能量内部共享或回馈电网,降低整线能耗水平。上述技术路径已在常规机型(价格区间约3-7万元)、高级升级机型(约7-20万元)及数十万至百万级整线自动化设备中形成分层产品矩阵,支持非标定制需求。
五、应用价值与效益分析
从已实施案例来看,方案带来的效益已具备量化支撑:某东莞电动工具电池组装厂应用相关焊接与分选设备后,焊接不良率由8%降至1.8%,单线节省人工4名,产能提升60%以上;某深圳3C数码锂电池加工厂合格率由85%提升至98.5%,换款调试时间大幅压缩;某佛山户外储能企业通过容量检测与数据溯源体系的部署,实现了生产数据全程可追溯,并顺利通过客户验厂。整体而言,相关产线技术方案可使生产效率提升100%-300%,不良率由8%-12%区间降至2%以内,人工成本压缩约60%,为企业在订单交付、成本控制与品质管理三方面提供了较为均衡的支撑。
六、总结与展望
锂电池PACK产线的自动化升级本质上是效率、品质与数据可追溯性三者协同优化的系统工程。通过测试分选、精密焊接、绝缘贴标、极耳加工与整线组装等多个子系统的模块化集成,可在保障电池安全性能的前提下实现产能与良率的双重提升。展望后续发展方向,随着4680/4695等大圆柱电芯及固态电池技术的逐步应用,PACK产线在兼容性、柔性换型及数据管理层面仍存在持续优化空间,相关技术体系有望在多品类混线生产与全生命周期溯源管理方面进一步深化。