
一、套丝加工的行业挑战与技术门槛
在钢筋连接施工领域,套丝工艺的质量直接影响工程结构安全。传统套丝作业面临三大主要难题:工序分离导致的转运频繁,锯切、镦粗、套丝、打磨需要多人协同配合,人工搬运钢筋劳动强度大,还容易造成端头损伤;丝牙精度控制困难,人工操作依赖技工经验,牙型深度、螺距一致性难以稳定,不合格丝头返工率居高不下;产能瓶颈制约项目进度,单机作业模式下每班加工量有限,大型基建项目往往需要配置多台设备和大量人力才能满足工期要求。
这些痛点在房建、市政、路桥、隧道等基础建设领域尤为突出。随着装配式建筑和智能建造的推进,行业对钢筋端头加工提出了更高标准:丝头需达到I级或II级螺纹连接规范,剥肋工艺要求一次成型无二次打磨,同时加工效率需成倍提升以匹配流水化生产节奏。
二、全链条自动化:重构套丝加工生产模式
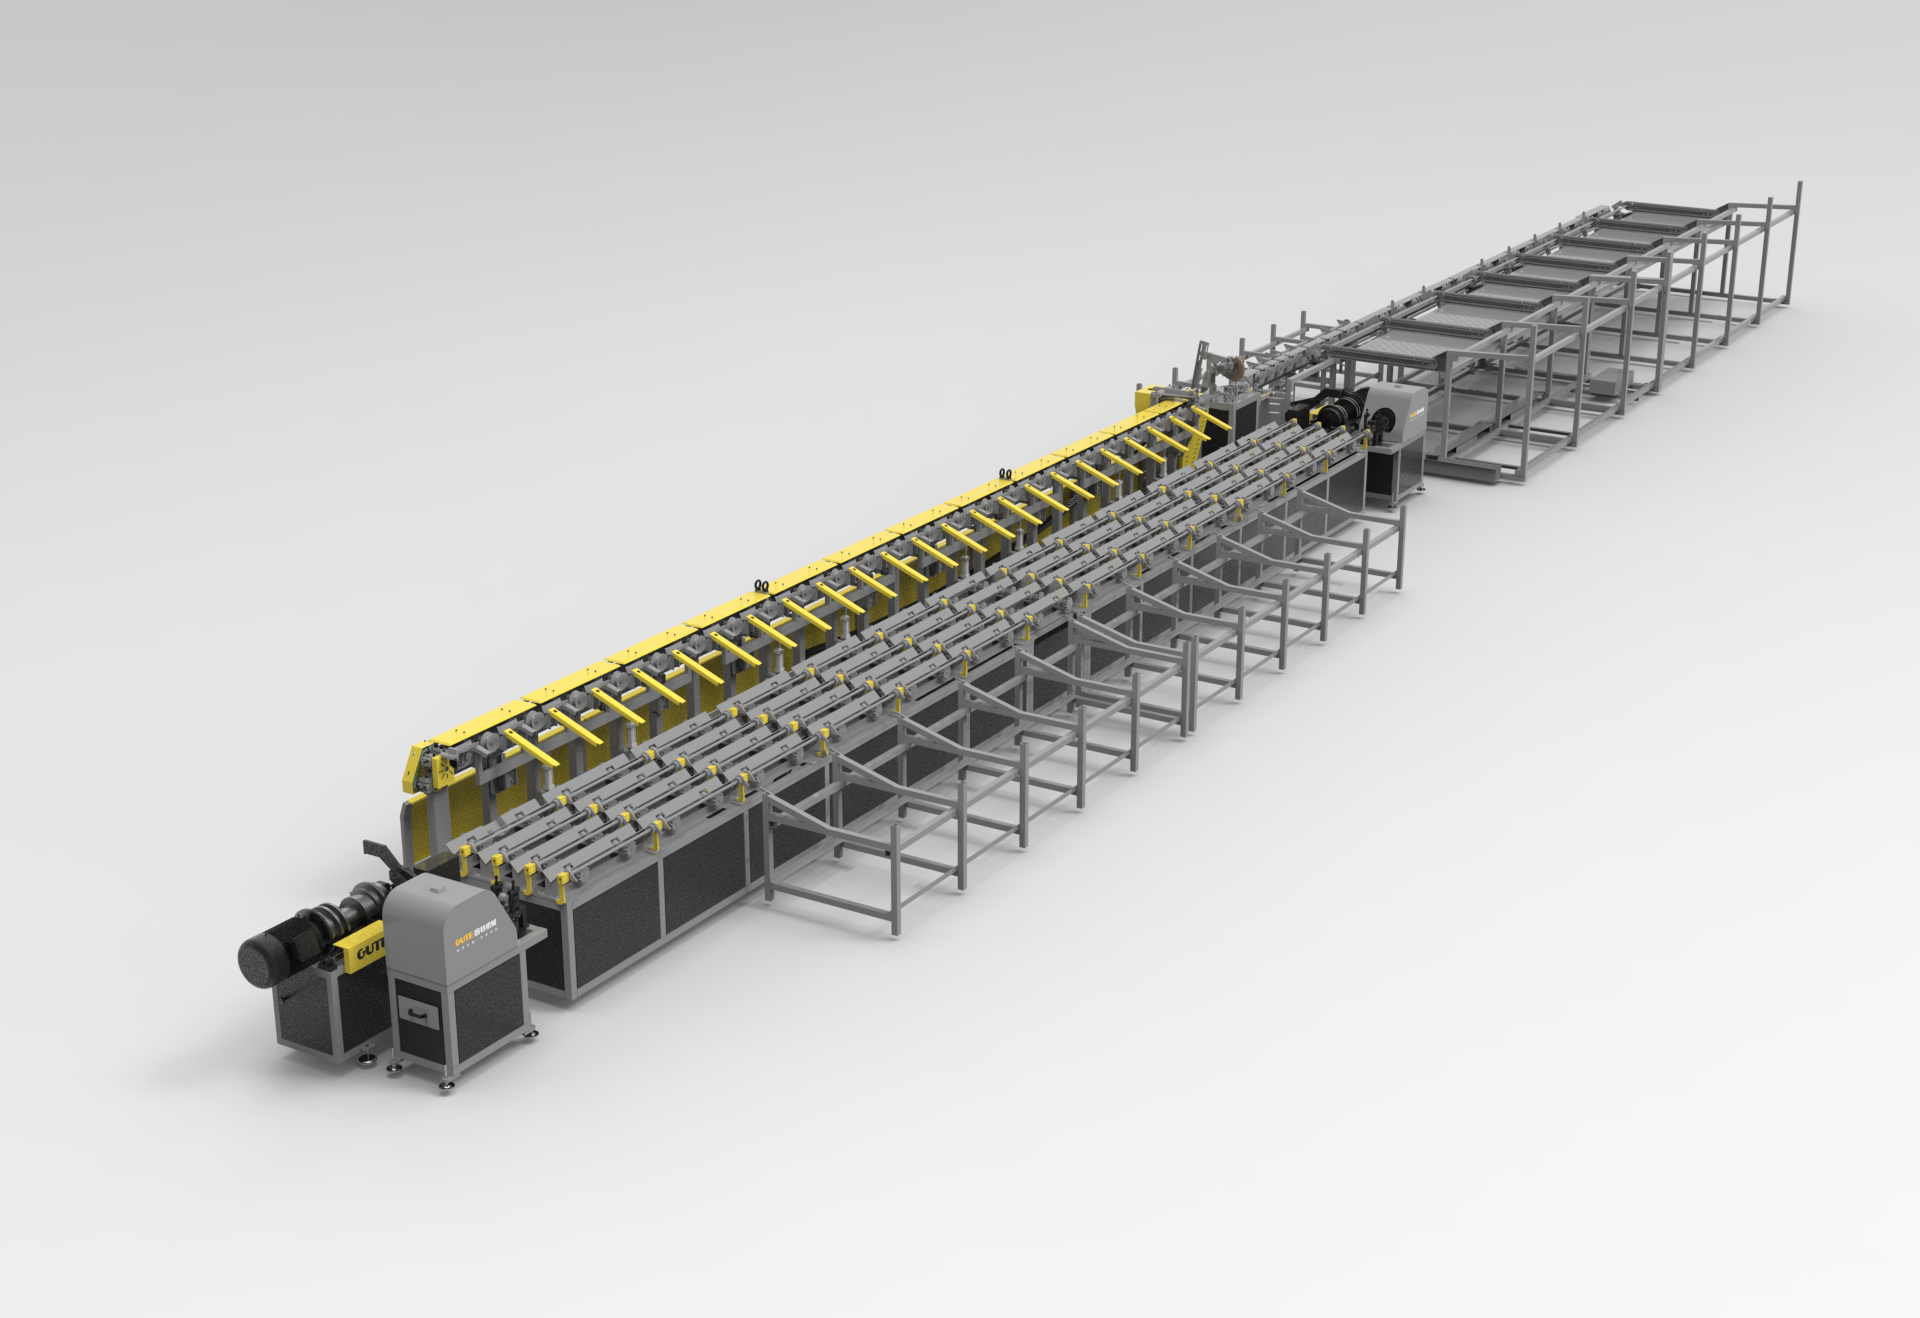
针对传统工序割裂的弊端,固特推出的SJT50数控锯切套丝生产线打破了工序壁垒,将锯切、镦粗、套丝、打磨、分拣五大环节集成为一体化流水线。这种设计带来本质性的效率革新:
人力配置优化:整条生产线需1人操作加1人材料,相比传统单机组合模式节约2-4人。操作人员只需在触控屏设定钢筋规格和长度参数,系统自动完成全部加工流程,大幅降低对持证焊工和技工的依赖。
工艺精度保障:锯切环节采用伺服电机控制进给长度,液压双虎钳夹紧确保钢筋定位稳定,切口平整度远高于人工锯切。镦粗工序通过液压系统精确控制压力,保证端头成型尺寸一致。套丝模块配备数控系统实时监测牙型参数,每根丝头的螺距、牙深均符合规范要求。
专项中转机构:固特自主研发的钢筋翻料传送装置,实现了各工序间的自动齐平与高效衔接。钢筋在锯切完成后自动进入镦粗工位,镦粗后翻转传送至套丝机头,成品丝头经砂光打磨后按规格分拣收集,全程无需人工二次搬运,避免了传统模式中频繁转料造成的时间浪费和质量隐患。
三、主要技术指标:剥肋成型与螺纹等级
剥肋一次成型能力:SJT50配备的套丝机头采用硬质合金刀具组,在钢筋旋转过程中同步完成肋条剥除与螺纹加工。刀具组采用阶梯式布局设计,级刀片精细切除纵肋和横肋,第二级刀片紧跟成型标准螺纹牙型,整个过程一次完成无需返工打磨。这种工艺既保证了端头圆柱度,又避免了传统分步作业中的定位误差累积。
螺纹等级达标情况:根据《钢筋机械连接技术规程》JGJ107要求,钢筋套筒连接分为I级、II级、III级三个等级。固特SJT50生产线通过数控系统精确控制套丝深度和螺距,配合液压夹紧系统消除钢筋晃动,加工的丝头可稳定达到I级螺纹连接标准(抗拉强度不小于钢筋实际抗拉强度)在设备状态良好、操作规范的前提下,丝头一次合格率可保持在较高水平,明显降低质检不通过率。
加工效率量化表现:以双头套丝9米长32螺纹钢为例,SJT50每班可完成丝头加工1200-1500个。若按每分钟计算,在连续作业状态下,单个丝头从锯切到成品输出约需40-50秒(含上下料时间)相当于每分钟可完成约1.2-1.5根钢筋的双头加工。这一效率是传统单机人工配合模式的3-4倍,特别适用于大型桩基工程和装配式构件厂的批量化生产需求。
四、设备配置与运行稳定性
主要部件选型:固特坚持中上级配置路线,SJT50采用金属带锯进行锯切,液压系统控制进给速度和夹紧力度,套丝机头配备数控伺服电机驱动,刀具组选用耐磨合金材料。这些配置保证了设备在*度连续作业下的精度稳定性和使用寿命。
模块化组合能力:该生产线可与弯曲中心、剪切线等设备模块化对接,钢筋经剪切定尺后自动翻转传送至套丝线,实现从原材料到成品的全流程无人化加工。这种设计特别适合钢筋加工配送中心和大型预制构件厂的智能化改造需求。
维护与操作便利性:传动系统采用标准减速机,易损件如刀具组、夹紧块均为通用规格,现场维护人员可*完成更换。操作界面采用向导式参数录入,系统自动检测钢筋长度并提示不符规格,有效防止误操作导致的设备损坏或质量事故。
五、应用场景与价值体现
SJT50数控锯切套丝生产线的技术特性使其特别适用于以下场景:
灌注桩施工项目:桥梁、高架、地铁等工程需要大量钢筋笼,每根主筋需加工双头丝头。采用该生产线后,单边产能可满足3-5台钢筋笼滚焊机的配套需求,有效消除了套丝工序对整体进度的制约。
装配式建筑构件厂:预制柱、梁等构件的钢筋连接对丝头精度要求严格,SJT50的数控加工能力确保批量产品的一致性,配合自动记录功能可实现质量数据追溯,满足监理和验收要求。
钢筋加工配送中心:面向多项目供应的加工中心需要快速切换不同规格,该生产线的参数存储功能支持一键调用历史方案,配合分级储料机构实现多品种成品的分类管理,明显提高排产灵活性。
六、行业定位与服务承诺
固特作为钢筋加工设备提供商,在产品设计中贯彻一分价钱一分货的理念。SJT50生产线通过更高的配置投入(如台达PLC、欧瑞伺服、亚德客气动元件)和扎实用料(加厚钢板、合金工具钢)确保设备在房建、市政、路桥、隧道、高速、地铁、机场等基础建设领域的长期稳定运行。
企业提供规范的价格体系和完善的售后保障,技术团队可根据项目现场条件提供设备联动方案设计,帮助施工企业和加工中心实现从传统人工模式向智能化生产的平稳过渡。这种追求长期价值的服务模式,使固特在行业中形成了差异化竞争优势。
结语
钢筋套丝加工的智能化升级已从技术探索进入工程实践阶段。SJT50数控锯切套丝生产线通过全链条集成、一次成型工艺和数控精度控制,系统性解决了剥削质量、螺纹等级和加工效率三大主要问题。对于面临人工成本上涨、质量管控压力增大的施工企业和加工中心而言,这类自动化设备不*是生产工具的更新,更是管理模式和质量体系的重构契机。选择经过工程验证的可靠设备,配合规范的操作维护,方能真正释放智能制造的效能红利。