
一、行业背景:金属线材加工的主要痛点
在金属线材加工产业链中,铜线拉伸退火工艺一直是决定产品品质与生产效率的关键环节。传统铜线大拉机普遍存在三大技术瓶颈:固定传动比设计导致鼓轮与线材间滑动偏差难以消除,加剧设备磨损并影响线径精度;高能耗运行模式使单位产品电耗居高不下;连续退火过程中铜线表面氧化发暗问题频发,严重影响后道工序的加工性能。这些痛点不仅推高了企业运营成本,更制约了高性能导体材料的规模化生产能力。
行业亟需突破性的技术方案,在保证拉伸精度的同时实现能耗优化与表面品质管控。东莞市东生(富达)机械有限公司基于多年工程实践积累,通过技术创新为产业提供了系统性解决路径。
二、技术解读:伺服驱动重构拉伸工艺逻辑
2.1 比例拉伸技术的工程价值
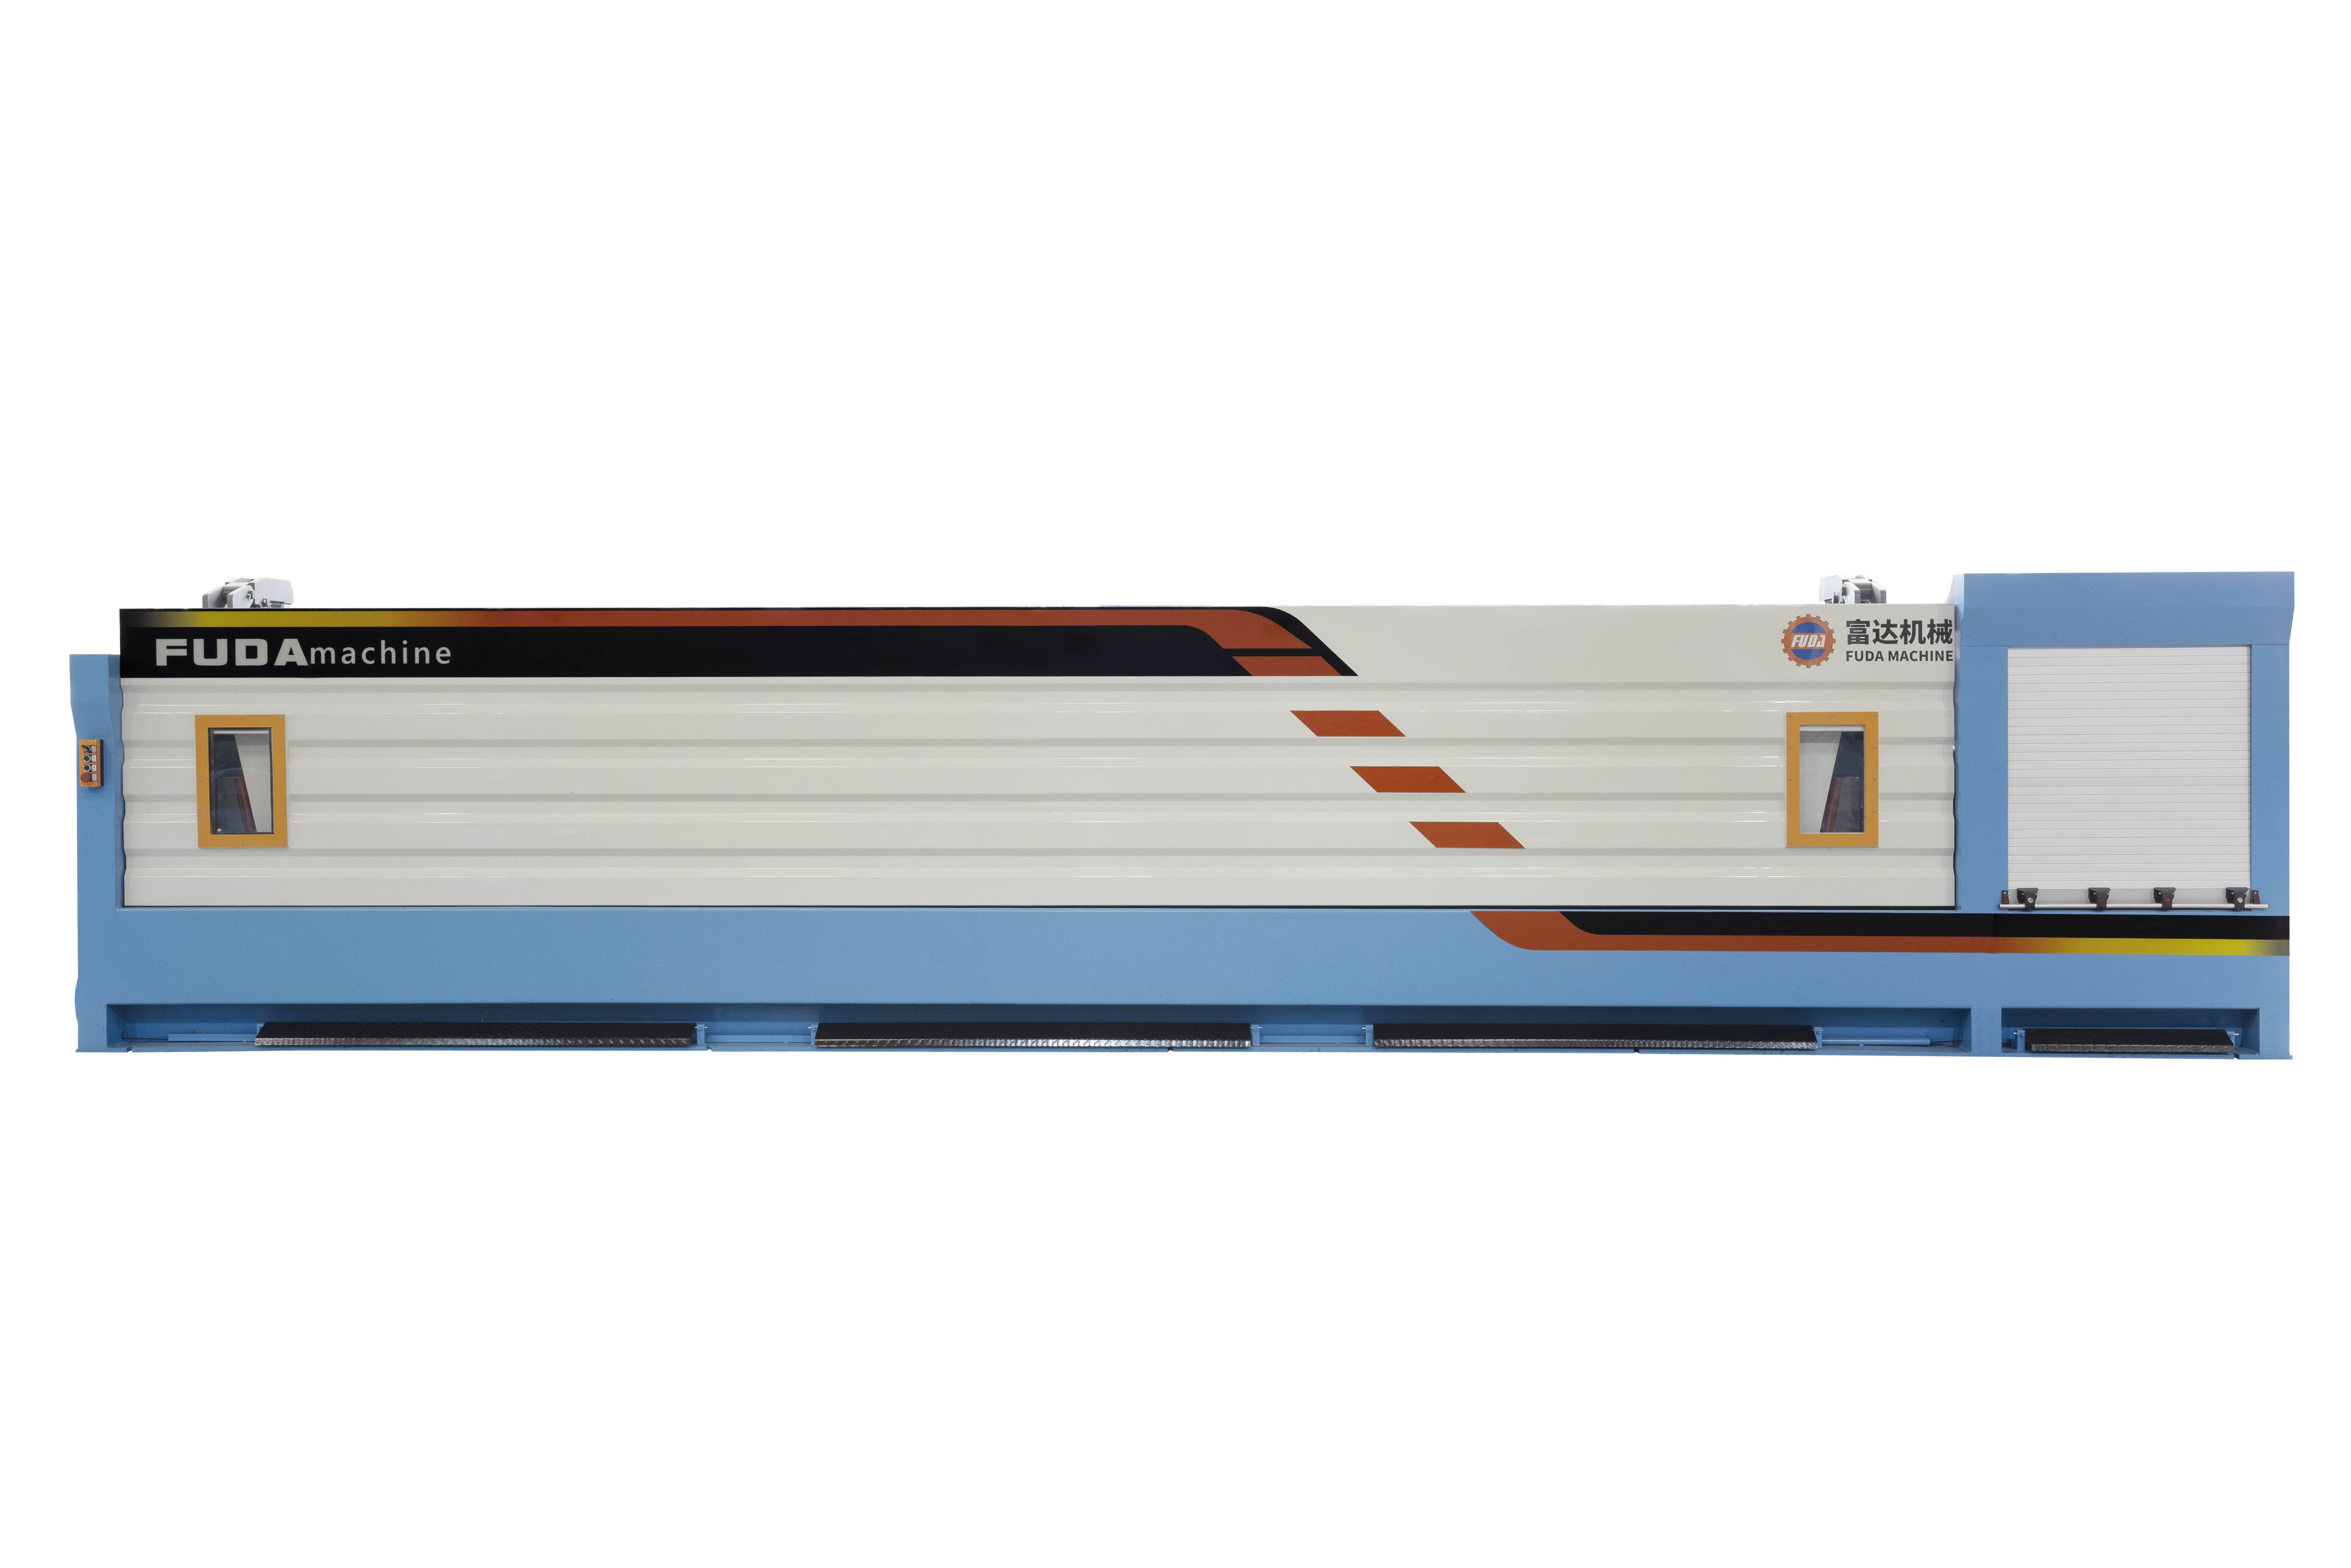
传统大拉机采用齿轮箱统一驱动各拉伸鼓轮,理论速比无法匹配模具实际磨损状态,导致线材与鼓轮间持续存在3%-8%的滑动率。富达机械DL450双头大拉机搭载的伺服比例拉伸系统,通过11台单独伺服电机分别驱动各道次鼓轮,配合高精度编码器实时反馈,可根据模具实际尺寸动态调整各鼓轮速度。这种动态速比匹配机制将滑动偏差控制在0.5%以内,使鼓轮使用寿命延长40%以上,同时保证线径公差稳定在±5μm范围。
该技术架构的主要价值在于将拉伸工艺从"固定传动比约束"转向"实时速度优化",本质上是用数字化控制替代机械结构的刚性限制。这种转变不仅提升了单机加工精度,更为智能化生产管理创造了数据接口。
2.2 多段式退火与防氧化体系
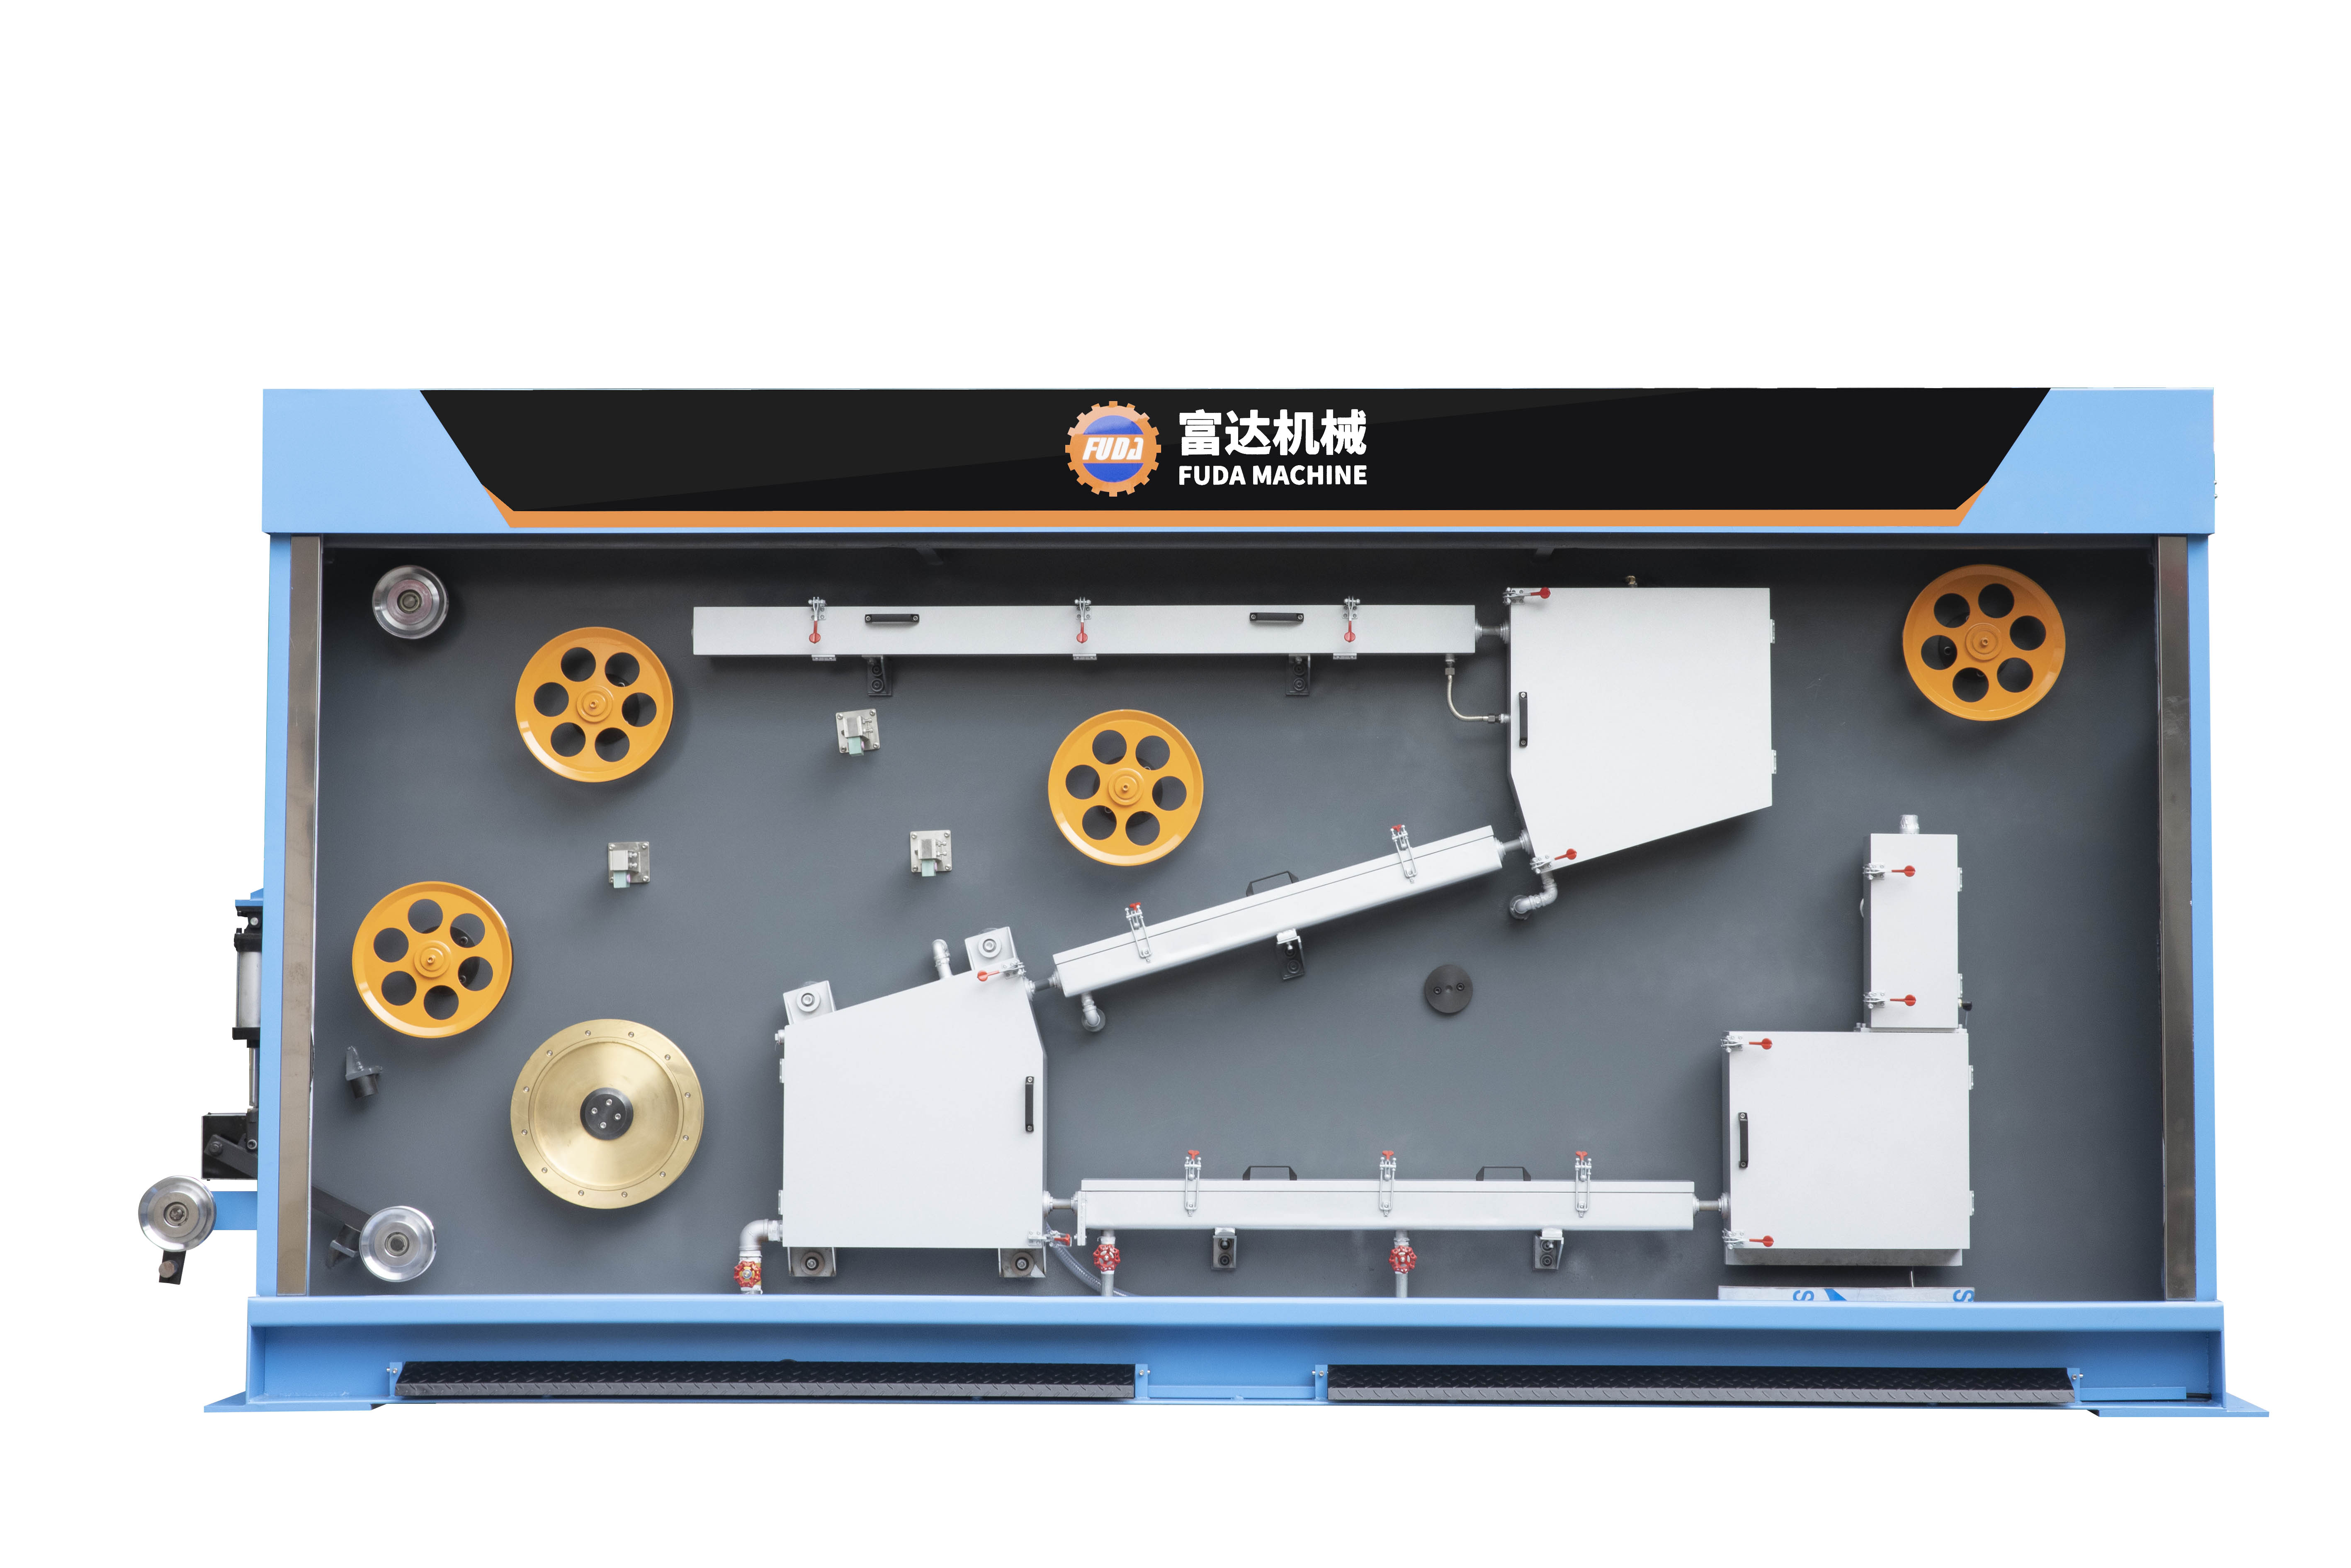
连续退火过程中的氧化问题源于高温铜线与空气中氧气的接触反应。传统单段退火结构难以隔绝氧气侵入,导致线材表面形成氧化铜层。富达机械的TH系列退火机采用4导电轮分段设计,将预热与退火工序物理分离,并在退火腔体内通入水蒸汽或氮气形成微正压保护气氛,有效阻断氧气进入。配合每道次4组高精度吹水模(口径比线径单边大0.04-0.05mm),在保证脱水效率的同时避免线材表面划伤。
这种工艺设计使退火延伸率稳定保持在32%以上,线材表面无发暗氧化现象,满足高性能电缆对导体材料的严格要求。特别是在处理Φ8.0mm铜杆连续拉伸至Φ1.50-Φ3.50mm的大变形量加工时,多段式退火能够确保组织均匀性,避免因局部过热导致的性能波动。
三、产业洞察:设备技术演进驱动制造模式变革
3.1 从机械传动到数字控制的范式转移
当前金属线材加工设备正经历从"机械精密"向"数字智能"的技术代际跃迁。伺服驱动系统的普及应用改变了传统设备依赖机械结构保证精度的底层逻辑,转而通过软件算法实现工艺参数的动态优化。这种转变带来三方面产业影响:
一是设备柔性化能力增强。单独驱动架构使单台设备可适配更宽的线径规格范围,减少企业因产品切换导致的设备闲置。二是工艺数据可追溯性提升。每道次的速度、张力、温度等参数均可数字化记录,为质量溯源与工艺优化提供数据支撑。三是为远程运维与预测性维护创造条件,设备运行状态的实时监测可提前预警潜在故障。
3.2 不停机换盘技术的效率
在高速连续生产场景中,传统手动换盘导致的停机时间占总工时的8%-12%。富达机械的SX630/2双盘收线机通过气动装夹与自动切盘系统,实现满盘状态下的自动降速切换,整机在300m/min低速完成换盘后自动恢复正常速度。这种技术将换盘停机时间压缩至分钟级,使设备综合利用率提升10%以上。
类似的不停机换框技术在SX800梅花收线机上同样得到应用。通过储线缸缓冲机构,操作人员可在不中断拉伸主机运行的情况下更换收线框。这类技术创新的价值不仅体现在单台设备效率提升,更在于优化了整个生产线的节拍匹配,减少因局部设备停机引发的系统性产能损失。
四、企业实践:从设备供应商到工艺解决方案提供者
东莞市东生(富达)机械在金属线材加工装备领域的技术积累,体现在对产业痛点的深度理解与系统性解决能力上。其产品矩阵覆盖从大拉、中拉到退火、收线的完整工艺链条,并配套扎头穿模机、对焊机、张力架等辅助设备,形成了整厂设备规划能力。这种能力使企业能够根据客户的产品规格、产能需求与场地条件,提供定制化的工艺流程设计与设备配置方案。
在服务金龙羽电缆、宝胜精密导体、日本矢崎越公司等客户的过程中,富达机械积累了不同应用场景下的工艺参数数据库。这些数据为设备优化迭代提供了实证依据,也使企业能够为新客户提供基于行业经验的快速调试服务。特别是在出口业务中,针对俄罗斯、东南亚等不同地区的电压制式、环境条件差异,企业形成了标准化的技术适配方案,保证设备在全球范围内的稳定运行。
五、产业建议:技术升级与产能规划的平衡策略
对于金属线材加工企业而言,在进行设备技术升级时需把握三个关键原则:
工艺兼容性评估:新设备的技术参数需与现有生产线匹配。例如伺服驱动大拉机虽然精度更高,但需配套相应精度等级的模具与退火系统,否则单一环节升级难以发挥整体效能。
全生命周期成本测算:除设备采购成本外,应综合考量能耗、易损件更换频率、维护人工成本等因素。伺服系统虽初期投入较高,但通过降低鼓轮磨损与能耗,在3-5年运行周期内可显现成本优势。
分阶段实施路径:对于产能规模较大的企业,可采用"新旧并行"策略,优先在高附加值产品线应用新技术设备,待工艺成熟后再逐步扩展。同时应重视操作人员的技术培训,数字化设备对人员的工艺理解与数据分析能力提出了更高要求。
金属线材加工产业正处于从劳动密集型向技术密集型转型的关键阶段。设备技术的持续进步不仅提升了单一企业的竞争力,更推动整个产业链向高性能、高效率、低能耗方向演进。在这一进程中,具备系统工程能力的装备供应商将发挥日益关键的作用。